专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
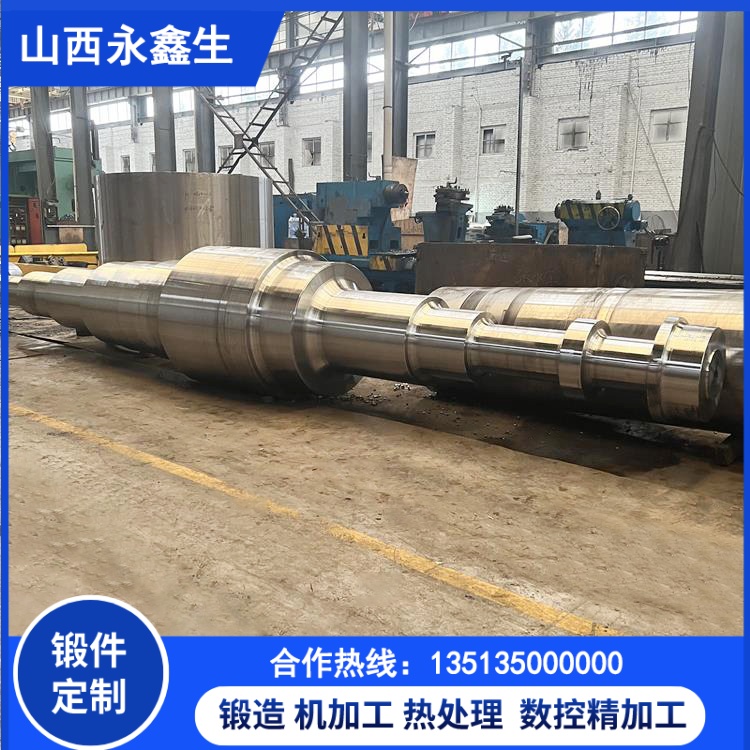
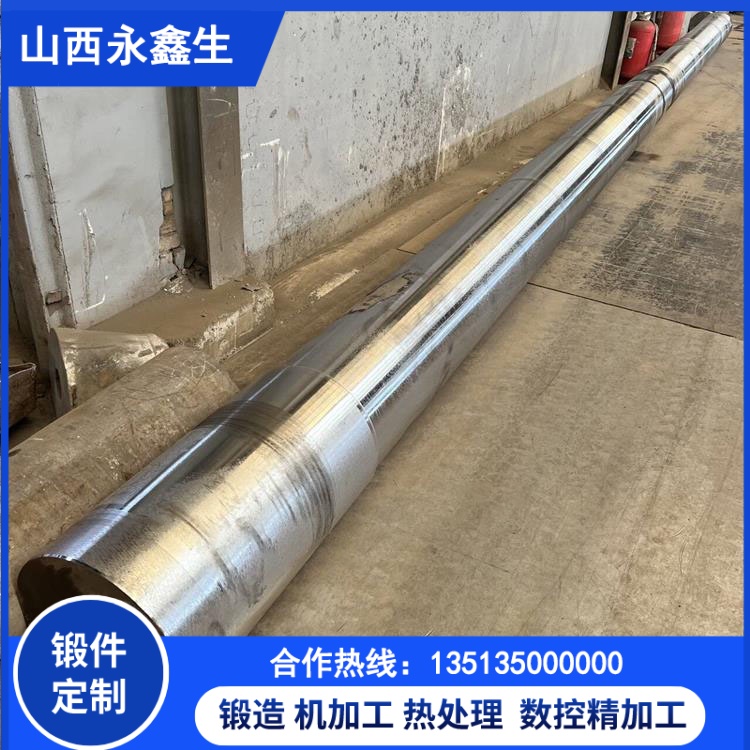
轴类锻件的原材料、锻造工艺决定锻件毛坯基础组织,而热处理直接决定锻件最终综合力学性能,同样材质、同样锻造毛坯,热处理工艺不同,成品强度、韧性、抗疲劳性能差距巨大。热处理属于工艺门槛很高的工序,温度、保温时间、冷却速度、装炉方式任意一个参数出现偏差,就会造成锻件硬度不合格、韧性不足、变形弯曲、淬裂等各类质量问题。市场上很多锻造企业,只做锻造毛坯,热处理工序对外委托加工,中间运输转运、多家工厂交接,工艺管控断点多,质量风险大幅提升。山西永鑫生重工三十年锻造源头厂家,自有 22 米大型热处理炉等全套热处理设备,轴类锻件锻造、热处理、机加工、探伤检测厂区内部一体化闭环完成,不对外委托热处理,保障每一件轴锻件性能稳定可控,配套三一、振华、华锐、太重等国内龙头企业,产品出口三十多个国家。
热处理外委会带来哪些现实风险?第一,工艺信息传递丢失。锻造厂家把毛坯发往热处理外协厂,客户图纸技术要求、锻件锻造历史、钢种特点、锻造残余应力状态,在交接过程容易出现信息遗漏。外协厂不了解锻件锻造过程实际情况,直接套用通用热处理曲线,没有针对性定制工艺,大截面、超长轴锻件,很容易出现心部淬透不足、热处理变形超差等问题。第二,多次转运磕碰,超长重型轴锻件,来回运输吊装,容易发生磕碰损伤轴体表面,长轴吊装不当还会产生额外弯曲形变。第三,责任划分模糊。热处理之后产品出现硬度不达标、开裂、变形问题,锻造厂和热处理外协厂互相推诿,客户维权困难,处理周期漫长,耽误项目进度。第四,批次稳定性差,外协工厂订单繁杂,各类不同材质、不同规格工件混炉处理,很难针对每一批轴锻件单独优化温控曲线,产品性能波动大。第五,出现问题无法快速复盘。锻造、热处理分属不同厂区,锻件出现质量异常,很难完整回溯锻造、热处理全流程参数,难以定位问题根源,不利于问题整改。
尤其是大型超长轴类锻件,对热处理硬件设备要求很高。十几米长的风电主轴、船用艉轴,如果外协厂家炉膛长度不足,就无法整体装炉,只能分段热处理,轴件不同区段力学性能不一致,成为重大隐患;长轴锻件热处理需要悬挂装炉,规避高温下自重带来弯曲变形,如果外协厂缺少对应工装,卧式堆放热处理,冷却之后轴件直接弯曲超差,后期校正难度极大。大截面合金钢轴,淬火冷却介质选型、冷却速率控制技术门槛高,外协厂工艺储备不足,很容易出现表面开裂或者心部性能不达标的情况。
山西永鑫生重工配备多台大型热处理炉,包含 22 米超长热处理炉,分区智能温控系统,炉温均匀性控制精准,可以满足十余米长大型轴类锻件整体入炉热处理,配备长轴悬挂工装,规避长轴自重弯曲变形。针对不同材质、不同截面、不同工况的轴锻件,技术团队结合锻造工艺记录,单独定制热处理工艺曲线,区分正火、退火、调质淬火高温回火等不同工艺方案。大截面重载轴件,优化淬火冷却方案,平衡淬硬深度与开裂风险;每一批次锻件都安放随炉试棒,试棒跟随锻件完整走完升温、保温、冷却全部流程,后续理化试验使用随炉试棒,试验结果真实反映锻件本体性能,避免单独小试棒无法代表大锻件实际情况的问题。

锻件锻造完成之后,直接转运厂区内部热处理车间,不需要长途外运,减少吊装转运磕碰风险。锻造车间和热处理车间技术人员直接对接,充分掌握每一批锻件钢锭牌号、锻造火次、锻造比、锻后状态,工艺参数互通,出现异常可以第一时间联合复盘,快速调整工艺。热处理完成之后直接进入粗加工工序,之后开展多轮无损探伤与理化检测,整套流程闭环,质量全程可追溯。
除热处理之外,公司锻造、机加工、探伤理化检测全部自有设备自有团队,不依赖外协。3 万吨多项模锻压机、5000 吨压机、3-5 吨锻锤完成锻造;20 米数控卧车、立车、数控镗铣完成机加工;自有质检实验室,探伤设备、理化试验设备齐全,内部完成 UT、MT、PT 无损探伤以及拉伸、冲击、硬度、金相全套检测,可按照 NB/T47008、EN102043.2 标准出具完整质量文件。
很多采购客户只关注锻件采购价格,忽略生产模式,选择大量工序外委的厂家,看似价格更低,后期产品性能不稳定、交货延期、质量纠纷带来的损失远超过差价。轴类锻件作为装备核心部件,热处理直接决定服役寿命,优先选择热处理自有设备的一体化源头工厂。
山西永鑫生重工三十年深耕轴类锻件制造,实现从原材料进厂到成品发货全流程一体化生产,拒绝关键工序外委,保障产品批次稳定性。可以承接碳钢、合金钢、不锈钢各类轴类锻件,覆盖风电、矿山冶金、船舶海工、化工、工程机械多个领域,支持来图来样定制,交货快,售后响应及时。装备制造企业采购轴锻件,实地考察厂家热处理设备能力,是筛选合格供应商的重要环节。