专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
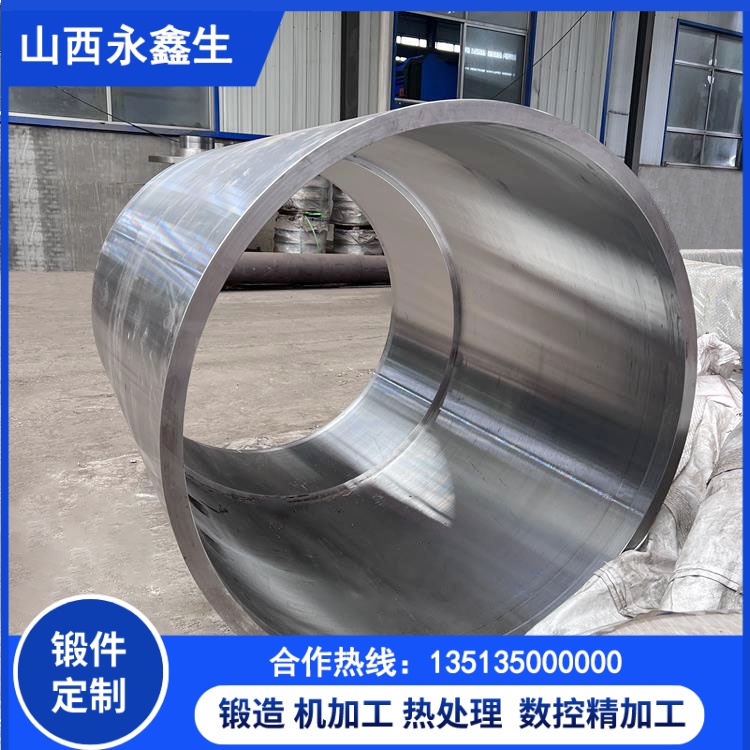
一件合格的辊模锻件,不是简单加热锻打即可,每一道工序都会影响成品综合性能。山西永鑫生重工深耕辊类锻件生产多年,完整还原辊模锻件标准化生产全流程。
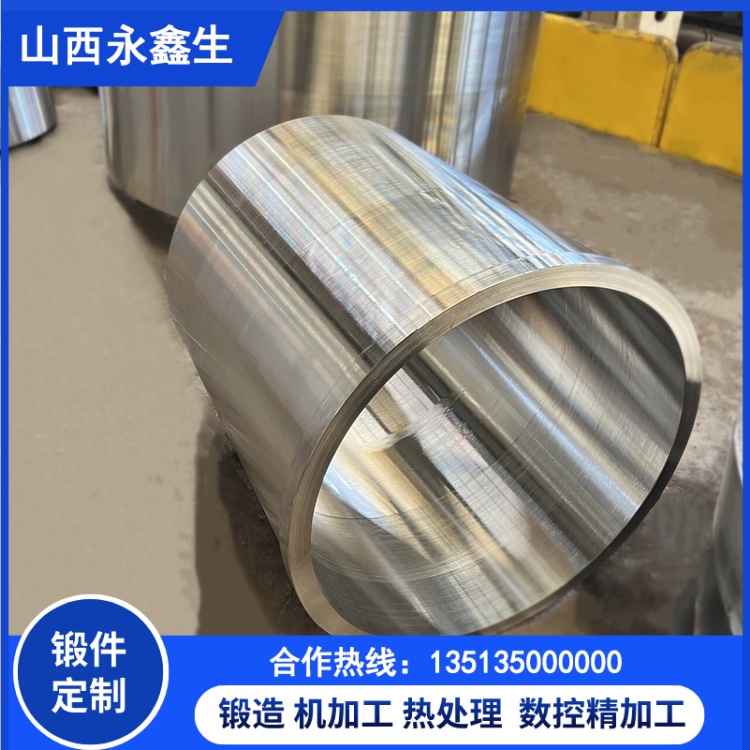
第一步:原材料检验。钢锭 / 钢棒进厂,开展化学成分、力学性能复检,剔除材质不合格原料,从源头守住质量底线。 第二步:下料与加热。按照辊模锻件尺寸精准下料,大型台车加热炉分段控温,缓慢升温,避免坯料加热开裂、过热过烧。 第三步:锻造成型。利用大型液压机反复锻打,控制合理锻压比,打碎铸态组织,压实内部疏松缺陷,完成辊模锻件毛坯成型,保证外形余量符合后续加工要求。 第四步:脱氢退火。锻造完成及时退火处理,消除锻造应力,去除内部氢气,防止辊模锻件后期出现氢致裂纹。 第五步:粗加工。车削出外圆、轴头,去除锻造氧化皮,修正外形尺寸,暴露毛坯表面缺陷,方便探伤检测。 第六步:调质热处理。淬火 + 高温调质,按照工况需求调整硬度、强度、韧性,让辊模锻件获得优良综合力学性能。 第七步:无损检测与理化。UT 超声波探伤、MT 磁粉探伤排查内部、表面裂纹,取样做力学试验,确保性能满足图纸技术协议。 第八步:精加工、防锈包装,成品交付。

山西永鑫生重工所有辊模锻件关键工序自有厂区完成,不对外转包,可提供毛坯、粗加工、精加工、热处理一站式定制,来图即可生产各类规格辊模锻件,欢迎客户实地考察厂区生产实力。