专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
船舶在辽阔海洋持续航行,风浪、腐蚀、交变载荷时刻考验船用锻件的可靠性,锻件内部微小缺陷,在长期交变载荷作用下,会逐步扩展直至断裂,引发重大海上事故。船级社规范强制要求,船用关键锻件必须执行严格无损检测,在不破坏锻件本体的前提下,检出内部埋藏缺陷、表面微裂纹。无损检测是船用锻件出厂前的最后一道质量防线,也是船检报验核心环节。山西永鑫生重工三十年锻造厂家,建立完善三级无损检测体系,配套专业探伤实验室与持证探伤人员,一体化完成船用锻件锻造、热处理、机加工与全套探伤检验,产品配套国内龙头海工企业,出口三十多个国家,保障每一件交付客户的船用锻件符合 CCS、DNV、ABS 等船级社探伤验收标准。
船用锻件缺陷分为内部缺陷与表面缺陷两大类。内部缺陷包含钢锭带来的缩孔、疏松、夹渣、白点,锻造过程产生的内部裂纹;表面缺陷包含锻造折叠、热处理裂纹、机加工产生的表面微裂纹。这些缺陷很多肉眼无法识别,尤其是内部埋藏缺陷,只有借助无损检测手段才能够检出。不同等级船用锻件探伤要求差异巨大,艉轴、舵杆、中间轴这类 Ⅰ 级受力锻件探伤标准最高,需要超声波 UT + 磁粉 MT 双重检测,高应力部位增加渗透 PT 复检;普通甲板机械锻件,探伤等级适当降低,但依然必须满足船级社规范。
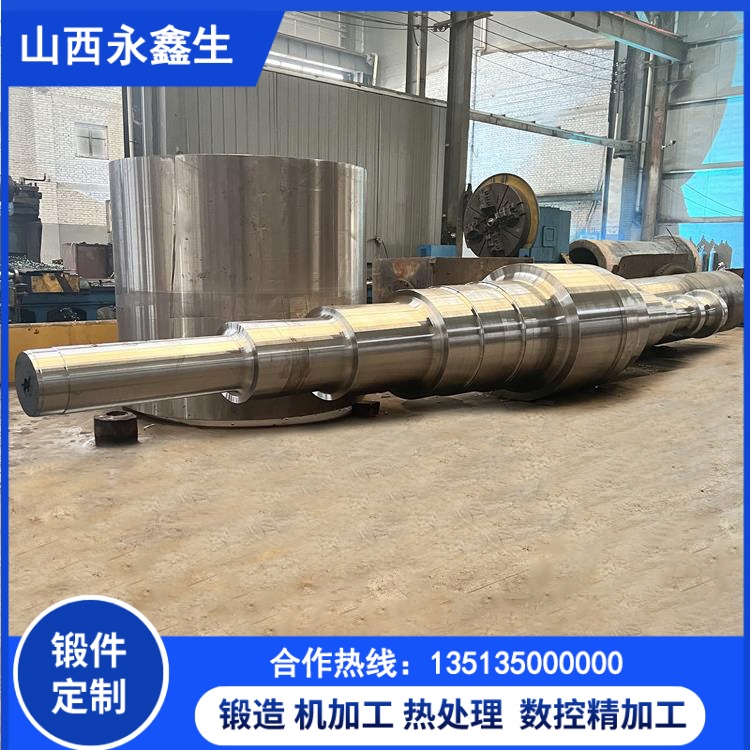
永鑫生重工建立三级探伤流程,分阶段检测,提前剔除不合格锻件,减少后续加工浪费。第一级探伤:钢锭进厂预探伤。采购的真空脱气钢锭,在投入锻造之前,先进行超声波探伤,检查钢锭原始内部缺陷,切除冒口、底部偏析缺陷段,先天缺陷坯料直接淘汰,避免投入锻造工序,节约原材料与加工工时。第二级探伤:粗加工后超声波 UT 探伤。锻件锻造热处理完成,粗加工去除表面氧化皮与大部分加工余量之后,开展全长超声波探伤。此时锻件表面平整,超声波检测信号稳定,可以精准检出锻件内部缩孔、夹杂、白点、内部裂纹。一旦检出超标缺陷,评估缺陷位置、大小,判断返修可行性,无法返修锻件直接报废,不流入精加工环节。第三级探伤:精加工完成之后,表面无损检测。精加工后锻件尺寸成型,开展磁粉 MT 探伤,针对铁磁性船用锻件,检测表面与近表面微裂纹;不锈钢船用锻件无法使用磁粉探伤,采用渗透 PT 探伤,检出开口型表面微小裂纹。轴肩、圆角过渡、法兰根部等应力集中区域加密扫查,提升缺陷检出率。

探伤操作人员全部持有船级社认可无损检测证书,严格按照船级社 W-05 锻钢件规范设置探伤参数,探头校准、灵敏度校验每一次检测前必须完成。探伤过程全程记录,保存探伤图谱、原始数据,报告标注锻件编号、炉号、检测位置、缺陷记录,资料永久存档,验船师随时调取审核。在验船师旁站监造场景下,探伤人员可配合现场复检,现场出具探伤记录,满足船检报验要求。
很多小型锻造企业探伤工序外发,第三方探伤机构不熟悉船用锻件工况,探伤参数设置不合理,出现漏检、误判,等到船厂报验阶段发现缺陷,已经完成精加工,造成巨大损失,严重延误造船工期。永鑫生探伤实验室设在厂区内部,探伤团队长期深耕船用锻件检测,熟悉艉轴、舵杆、联轴器、中间轴等各类船用锻件结构特点与船级社验收标准,探伤工序和锻造、热处理、机加工同步协同,一旦发现缺陷,快速反馈工艺部门,复盘缺陷产生原因,优化锻造与热处理工艺,持续提升锻件成品合格率。
除常规 UT、MT、PT 检测,针对特殊船用锻件,永鑫生可按照客户技术协议增加金相检测、硬度梯度检测、力学性能取样试验。所有检测报告随锻件质保书一并交付客户,全套资料完整,方便船厂一次性完成船级社报验。
海洋装备对安全要求持续提升,无损检测作为船用锻件质量把关核心环节,重要性愈发凸显。山西永鑫生重工依托三十年锻造经验,一体化生产配套专业探伤实验室,三级探伤体系贯穿船用锻件全生产周期,从钢锭原料到成品交付层层把关,杜绝缺陷锻件出厂。凭借严谨的质量管控体系,稳定可靠的检测能力,永鑫生为海内外船厂提供高品质船用锻件,守住船舶航行安全底线。