专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
船用锻件的原材料材质、锻造工艺决定锻件基础组织形态,而热处理直接决定锻件最终力学性能、抗疲劳能力、耐冲击性能,是船用锻件制造过程中不可替代的核心工序。同样材质、同样锻造工艺的船用锻件,热处理工艺参数不同,成品强度、韧性、低温冲击性能差距巨大,不合理热处理会造成锻件晶粒粗大、残余应力超标,使用过程变形开裂,无法通过船级社验收。山西永鑫生重工三十年锻造厂家,配备 22 米大型密闭热处理炉、多台配套热处理设备,拥有专业热处理技术团队,一体化完成船用锻件锻造与热处理,针对艉轴、舵杆、中间轴、联轴器等不同船用锻件定制热处理方案,产品配套国内海工龙头企业,出口三十多个国家,满足 CCS、DNV、ABS 等多国船级社性能指标。
船用锻件热处理主要分为正火、调质、回火、固溶处理几大类,根据锻件材质、船舶工况、船级社技术协议选型。正火处理是将锻件加热至奥氏体化温度,保温之后在空气中冷却。正火主要用于碳锰钢锻件,作用是细化晶粒,消除锻造产生的内应力,改善钢材切削加工性能,适合内河船舶、甲板机械锻件。调质处理包含淬火 + 高温回火,是远洋船舶核心受力锻件最常用工艺。淬火阶段快速冷却获得高硬度组织,随后高温回火,消除淬火应力,得到强韧性兼顾的回火索氏体组织,大幅提升锻件抗疲劳性能、冲击韧性,艉轴、舵杆、大功率中间轴这类 Ⅰ 级船用锻件普遍采用调质工艺。不锈钢船用锻件采用固溶热处理,提升钢材耐海水腐蚀性能,降低晶间腐蚀风险。
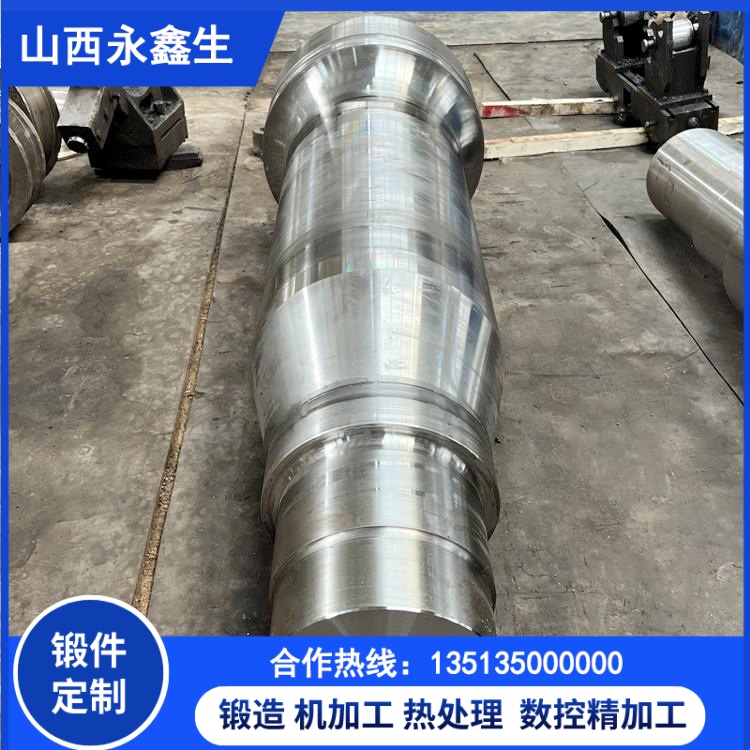
船用大件锻件热处理最大难点在于温度均匀性,超长船轴、大直径舵杆锻件,工件截面大,如果炉内温差大,锻件不同位置金相组织不一致,力学性能不均匀,局部韧性不足。永鑫生重工 22 米热处理炉采用密闭式结构,循环热风系统,炉内温度均匀性严格管控,20 米以内长轴锻件可以整根入炉处理,避免分段热处理带来性能差异。热处理全程电脑记录温度曲线,升温速率、保温时长、降温速率全部按照工艺卡执行,不随意简化保温时间,升温采用阶梯升温,厚大锻件缓慢升温,防止锻件内外温差过大产生热处理裂纹。
每一批次船用锻件热处理时,都会放置同炉力学性能试样,试样材质、锻造工艺和锻件本体完全一致,随锻件一同入炉处理。热处理完成之后取出试样,开展拉伸试验、硬度测试、冲击试验、金相分析。常规远洋船舶锻件检测常温冲击;极地冰区船舶锻件,增加 - 20℃、-40℃低温冲击试验,验证低温韧性,试验数据全部写入热处理报告,作为船检报验核心资料。如果试样性能不达标,同炉锻件需要评估,必要时重新热处理,绝不直接交付客户。

锻造残余应力是船用长轴锻件隐形风险。锻件在锻打之后内部留存巨大残余应力,如果热处理消除应力不充分,精加工完成之后,应力缓慢释放,造成轴体弯曲变形,尺寸超差,直接报废。永鑫生热处理工艺充分考虑残余应力管控,淬火之后配套长时间高温回火,缓慢释放内部应力,降低成品变形风险。针对尺寸精度要求极高的船轴锻件,在粗加工之后增加去应力回火工序,进一步稳定锻件组织。
很多中小型锻造企业热处理工序外发,热处理厂不熟悉船级社技术规范,温度曲线记录不全,试样管控不规范,拿到的热处理报告无法满足船检要求,船厂报验受阻。永鑫生热处理车间属于厂区自有工序,技术团队深耕船用锻件多年,熟悉各国船级社对力学性能、低温冲击的要求,热处理工艺文件、温度曲线记录完整可追溯,验船师可随时调取热处理记录,配合现场监造。
不同海域船舶工况差异巨大,热带海域重点关注海水腐蚀;极地冰区船舶重点保障低温韧性。山西永鑫生重工可以根据客户船舶航行区域、载荷需求,定制专属热处理工艺,兼顾产品性能与成本。依托一体化生产线,锻造、热处理、机加工、探伤多工序协同,持续优化船用锻件热处理技术,提升船用锻件疲劳寿命,降低海上故障风险。高品质热处理加持下,永鑫生船用锻件服务于集装箱船、散货船、海上工程船等各类海洋装备,助力国内船舶制造行业高质量发展。