专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
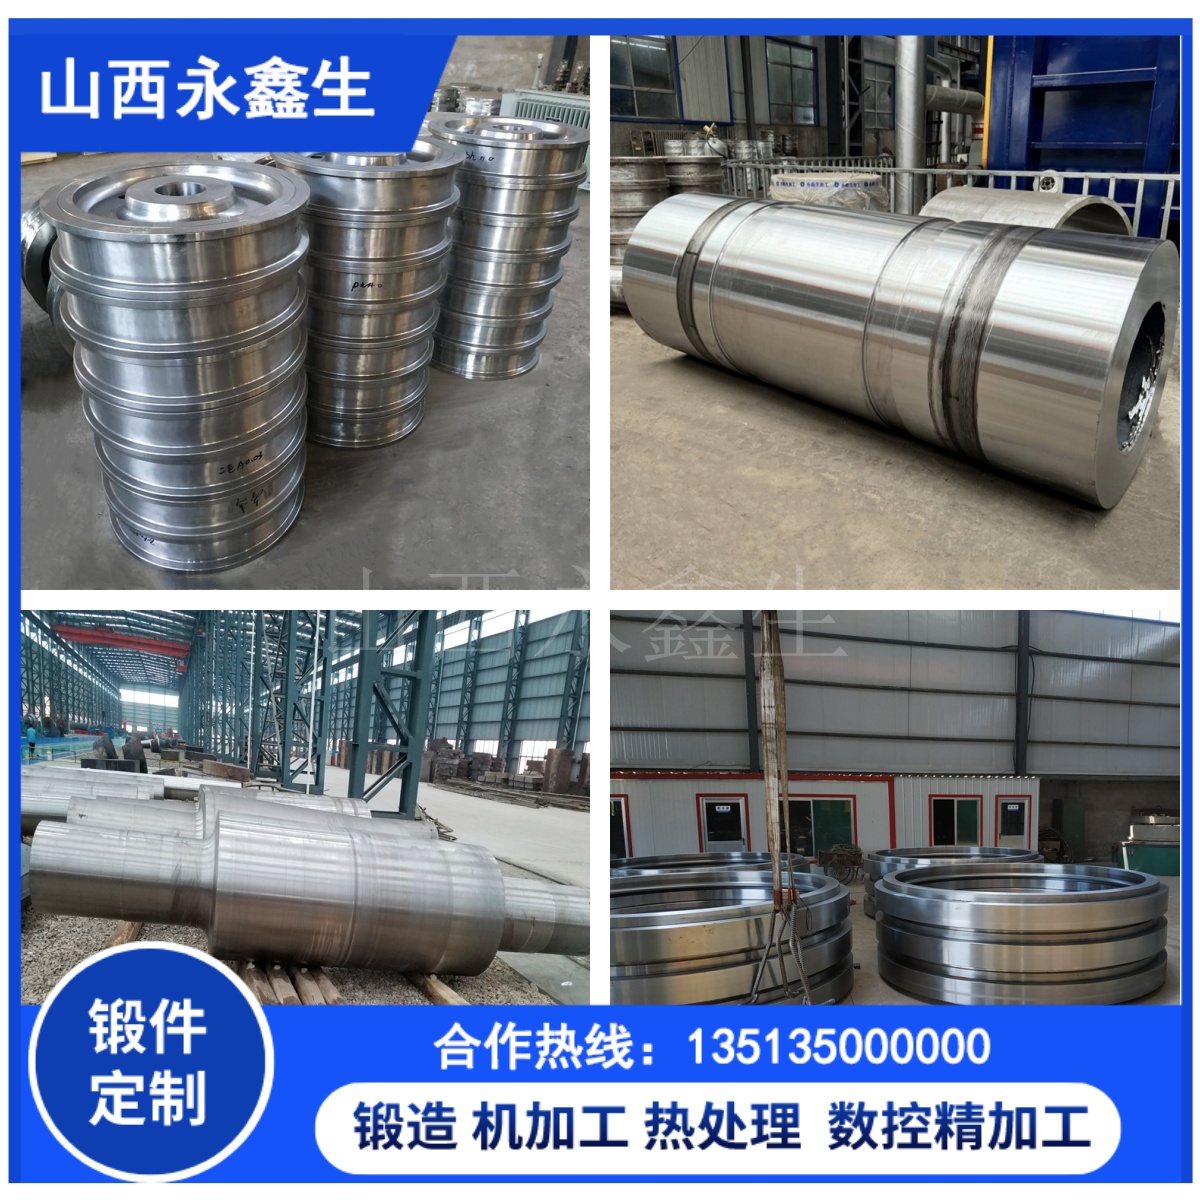
一件合格的筒类锻件,从钢锭到成品,要经历多道严格工序,每一步都会影响筒体最终的综合性能。很多客户只关心最终价格和交货期,却不知道一件靠谱的筒类锻件背后需要多么严苛的工艺控制。山西永鑫生重工深耕筒类锻件生产多年,完整还原筒类锻件标准化生产全流程。
第一步,原材料检验。钢锭进厂后,先做化学成分复检,核对碳、硅、锰、磷、硫等元素含量是否符合材质牌号标准,同时检查钢锭外观,剔除有裂纹、缩孔、夹杂超标等缺陷的原料,从源头守住质量底线。
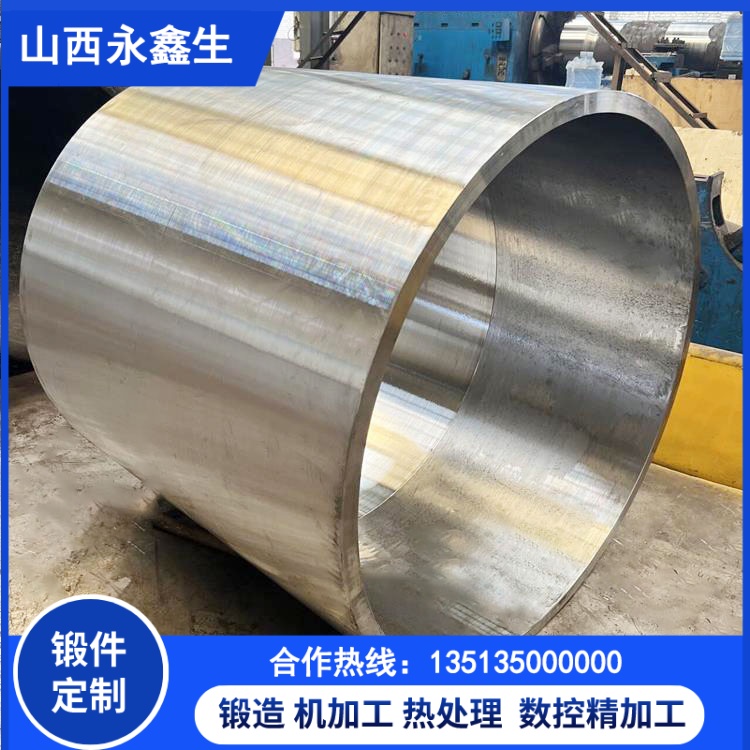
第二步,下料与加热。根据筒类锻件尺寸精准下料,大型台车加热炉分段控温,缓慢升温,避免坯料加热不均导致开裂、过热过烧。加热温度、保温时间都要根据材质和截面尺寸科学设定。
第三步,锻造成型。利用大型液压机对钢锭反复镦粗、拔长,控制合理锻压比,充分打碎铸态组织,压实内部疏松缺陷,完成筒类锻件毛坯成型。对于空心筒类锻件,还要通过冲孔、扩孔、芯棒拔长等工序保证筒壁尺寸均匀。整个过程严格控制始锻、终锻温度,保证金属流动均匀。
第四步,脱氢退火。锻造完成后及时退火处理,消除锻造应力,让内部氢气充分逸出,防止筒类锻件后期出现氢致裂纹,特别是合金钢筒件,这一道工序尤为关键。
第五步,粗加工。车削出筒体外圆、内孔,去除锻造氧化皮,修正外形尺寸,暴露毛坯内部缺陷,为后续探伤检测创造条件。
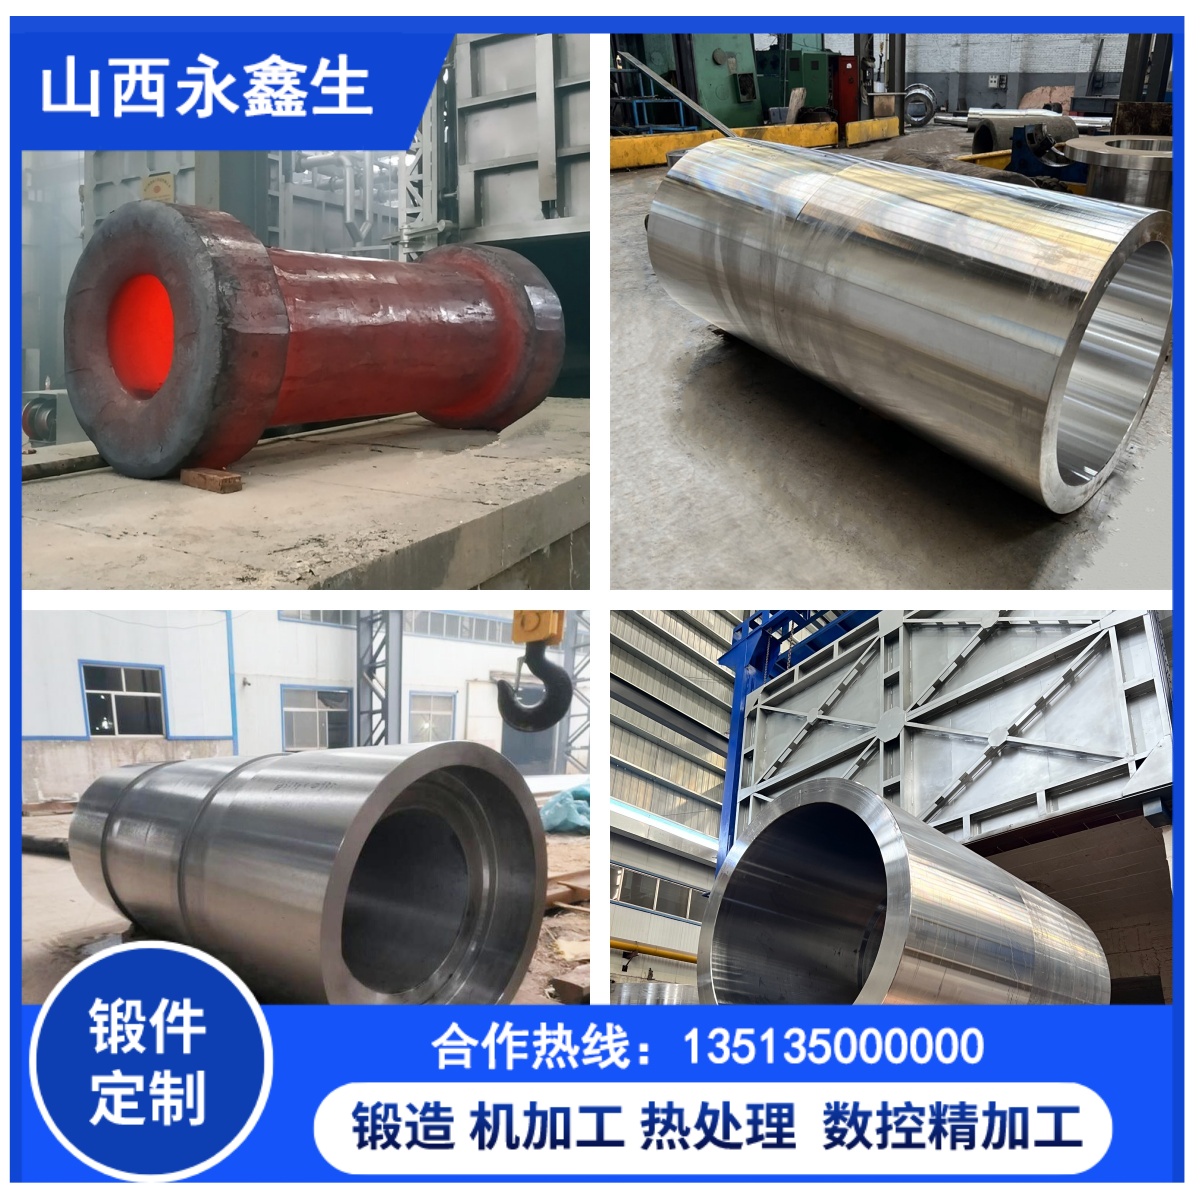
第六步,调质热处理。根据工况需求,对筒类锻件进行淬火加高温回火,调整硬度、强度、韧性,让筒件获得优良综合力学性能,兼顾强度与冲击韧性。
第七步,无损检测与理化试验。UT 超声波探伤排查筒体内部裂纹、夹杂、疏松缺陷,MT 磁粉探伤筛查表面、近表面裂纹,取样做力学性能试验,确保筒件性能满足图纸技术协议。
第八步,精加工、防锈包装,成品交付。
山西永鑫生重工所有筒类锻件关键工序自有厂区完成,不对外转包,可提供毛坯、粗加工、精加工、热处理一站式定制,来图即可生产各类规格筒类锻件,欢迎客户实地考察厂区生产实力,见证每一件筒类锻件的诞生过程。