专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
对于 P91 锻筒这样的高温高压承压部件,质量就是生命线。一个隐蔽的内部缺陷,可能在数年后酿成重大事故。因此,一套覆盖全流程的质量控制与检验体系,是每一件合格 P91 锻筒的必经之路。本文为您梳理 P91 锻筒锻件从原料到成品所经历的质量关卡。
质量控制始于原料。P91 锻筒选用真空精炼(VD/VOD)钢锭,确保极低的磷、硫含量和气体含量。钢锭入厂时,须核查材质证明文件,并开展光谱成分检验,确认化学成分符合标准要求;随后进行坯料超声波探伤,剔除存在夹杂、内部裂纹等缺陷的不合格坯料。原料把关,从源头上切断了大部分缺陷来源。
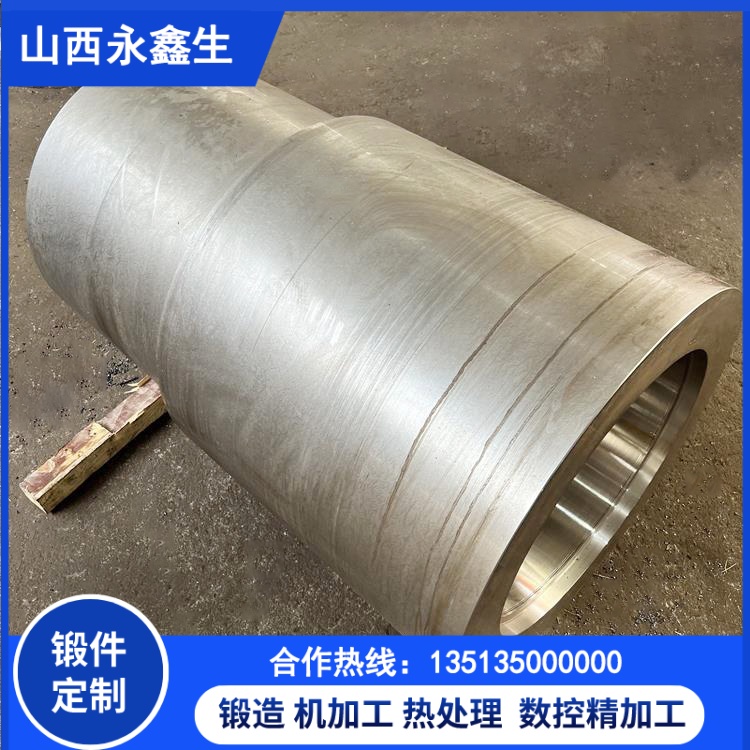
过程控制贯穿锻造与热处理全程。锻造环节,通过数控设备精确控制加热温度、始锻终锻温度和单道次变形量,确保锻件充分锻透、组织均匀;锻后按材质特性制定缓冷方案,控制冷却速度,防止淬硬裂纹。热处理环节,正火、回火温度与保温时间由计算机全自动控制,炉温波动控制在 ±5℃ 以内,保证每一件锻件的金相组织和性能稳定一致。
成品检验是最后一道关口,也是最严格的一道。热处理完成后,产品首先要进行力学性能测试,除常规的室温拉伸、冲击试验外,针对 P91 的高温应用特性,还要开展高温拉伸、持久强度等专项试验,验证其高温蠕变性能。与此同时,通过金相分析检查组织,确保马氏体组织纯度达标、晶粒度合格;通过超声波探伤(UT)、涡流探伤(ET)等手段,严格排查内部和表面缺陷。此外,硬度检测、光谱材质检测、磁粉探伤等也是常规检验项目。
无损探伤是发现内部缺陷的关键手段,需要理解其作用。超声波探伤利用超声波在材料内部传播时遇到缺陷产生的反射波,来探测内部裂纹、夹杂、气孔等缺陷,是检查大型锻件内部质量的主力方法;磁粉探伤则利用磁粉在缺陷处的聚集显示表面和近表面缺陷;涡流探伤适用于检测表面及近表面的连续性。多种探伤手段相互配合,能够最大限度覆盖不同类型的缺陷。对于 P91 这类高温承压材料,无损探伤不是可选动作,而是确保安全的基本要求。
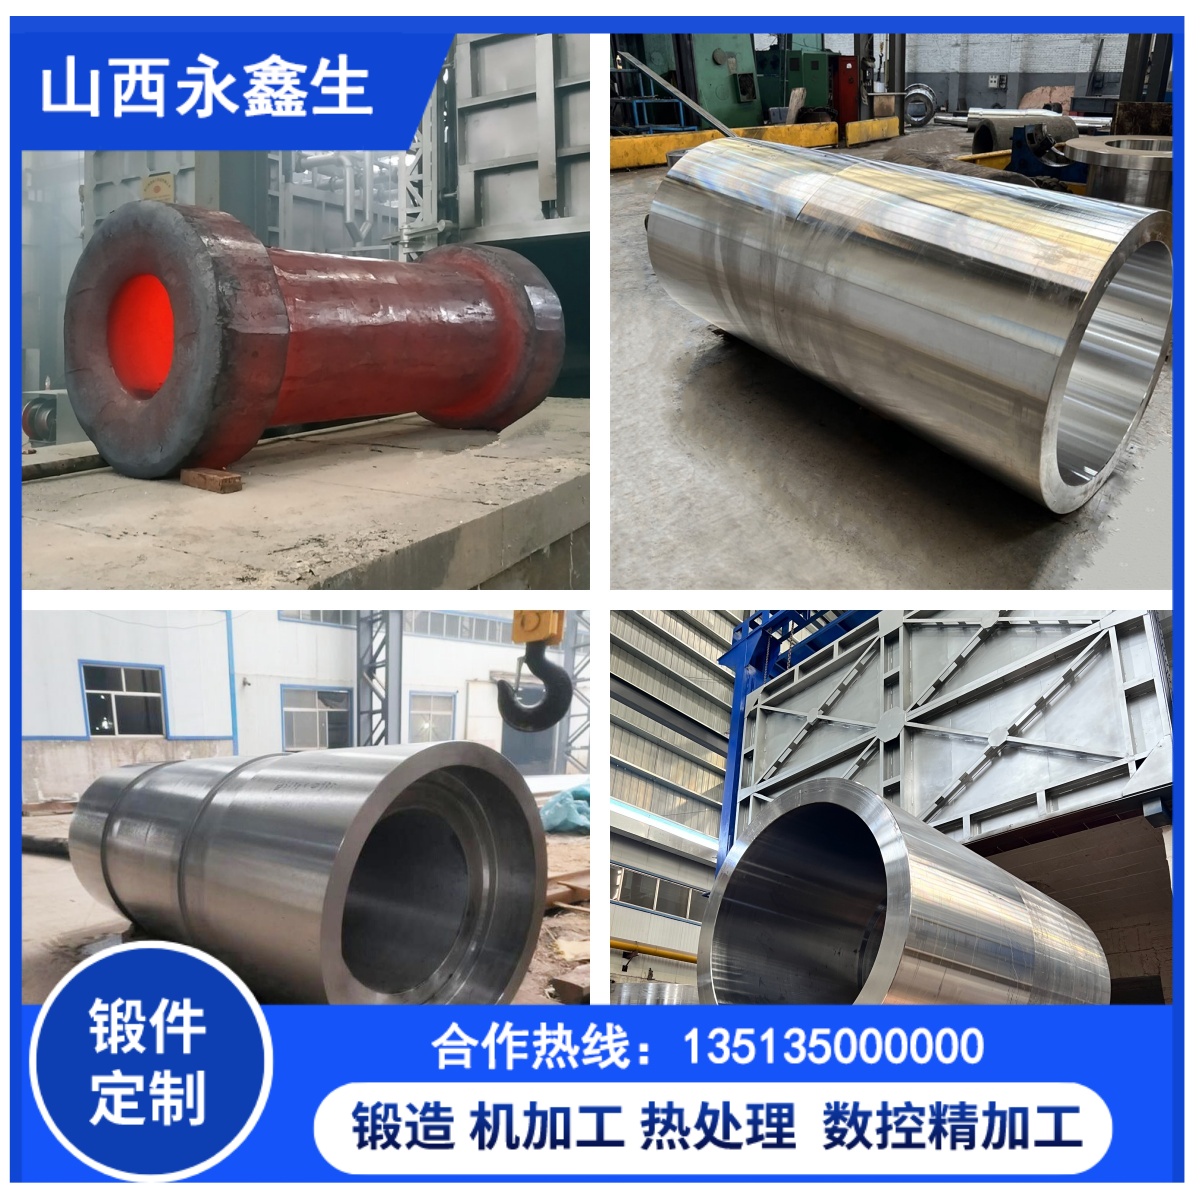
除了各类专项检验,硬度和表面质量的检测同样不可忽视。硬度检测能快速反映热处理是否到位,是批量件性能一致性的重要参考;表面质量检查则关注裂纹、折叠、氧化皮残留等问题,直接影响后续装配和使用。永鑫生重工将这些检验项目系统化、流程化,每一件产品都出具包含化学成分、力学性能、无损探伤结果在内的完整检测报告,做到质量全程可追溯、数据可复验,让客户在验收和使用过程中都能放心。
所有产品出厂前,都必须通过这些层层检验,并出具完整的检测报告,符合压力容器、特种设备等行业的验收标准,可直接装机使用。永鑫生重工依托三十年的锻造经验,建立起一套严格、可追溯的质量体系,从原料进厂、锻造加工、热处理、机加工到理化检验、无损探伤,每一道工序都有据可查。正是这种对质量的极致追求,让永鑫生的 P91 锻筒产品赢得了客户的长期信赖。