专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
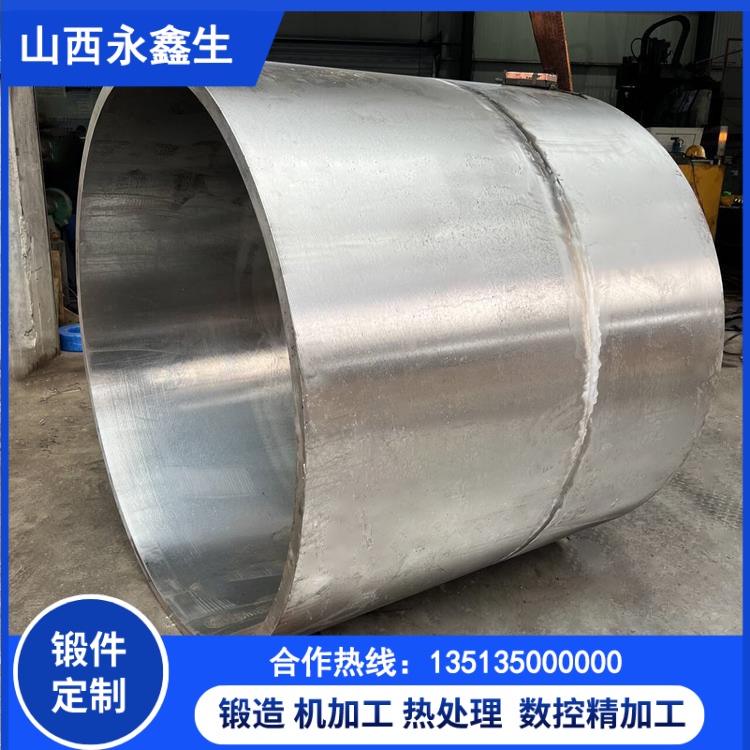
P91 作为高合金马氏体耐热钢,其锻筒制造远比普通碳钢复杂,稍有不慎就会产生各种缺陷,直接影响产品性能。了解这些缺陷及其破解之道,不仅有助于选购合格产品,也是衡量一个锻造企业技术水平的重要标尺。本文为您剖析 P91 锻筒锻件最常见的几类缺陷及应对策略。
缺陷之一,是晶粒粗大。P91 的锻造温度区间相对狭窄(约 1180—950℃),如果终锻温度偏高,或者变形量不足,就会造成晶粒粗大,严重削弱高温蠕变强度和韧性。破解之道在于控制锻造过程:通过大吨位快锻设备实现充分的锻透和变形,保证足够的锻造比,并严格控制终锻温度,防止晶粒在高温下过分长大。
缺陷之二,是组织遗传。大型 P91 锻件的铸态粗大组织,在加热过程中容易出现“组织遗传”现象,即新形成的奥氏体晶粒继承并放大了原始粗大晶粒的位向,导致晶粒难以细化。这是大型 P91/P92 锻件的著名难题。破解之道在于专门的热处理工艺,例如在终锻温度状态下直接进炉,在特定温度区间分段保温,利用相变重结晶打破组织遗传、细化晶粒。永鑫生重工在这一领域拥有成熟的专项工艺,有效保障了产品的金相组织。
缺陷之三,是淬硬裂纹。P91 合金钢淬硬倾向高,锻造或冷却过程中若冷却速度控制不当,表层与芯部温差过大,就会产生较大的残余应力,进而引发淬硬裂纹。破解之道在于锻后采用缓冷处理,缩小内外温差,减少冷却阶段的残余应力,并在后续热处理中通过回火进一步消除应力。
缺陷之四,是成分偏析与夹杂。这主要源于钢锭质量。若原料纯净度不足,硫、磷等杂质或气体含量偏高,或存在偏析,将直接影响锻件的致密度和抗氢蚀能力。破解之道在于选用真空精炼钢锭,严格控制有害杂质,并在入厂时开展光谱检验和超声波探伤,从源头杜绝缺陷坯料。
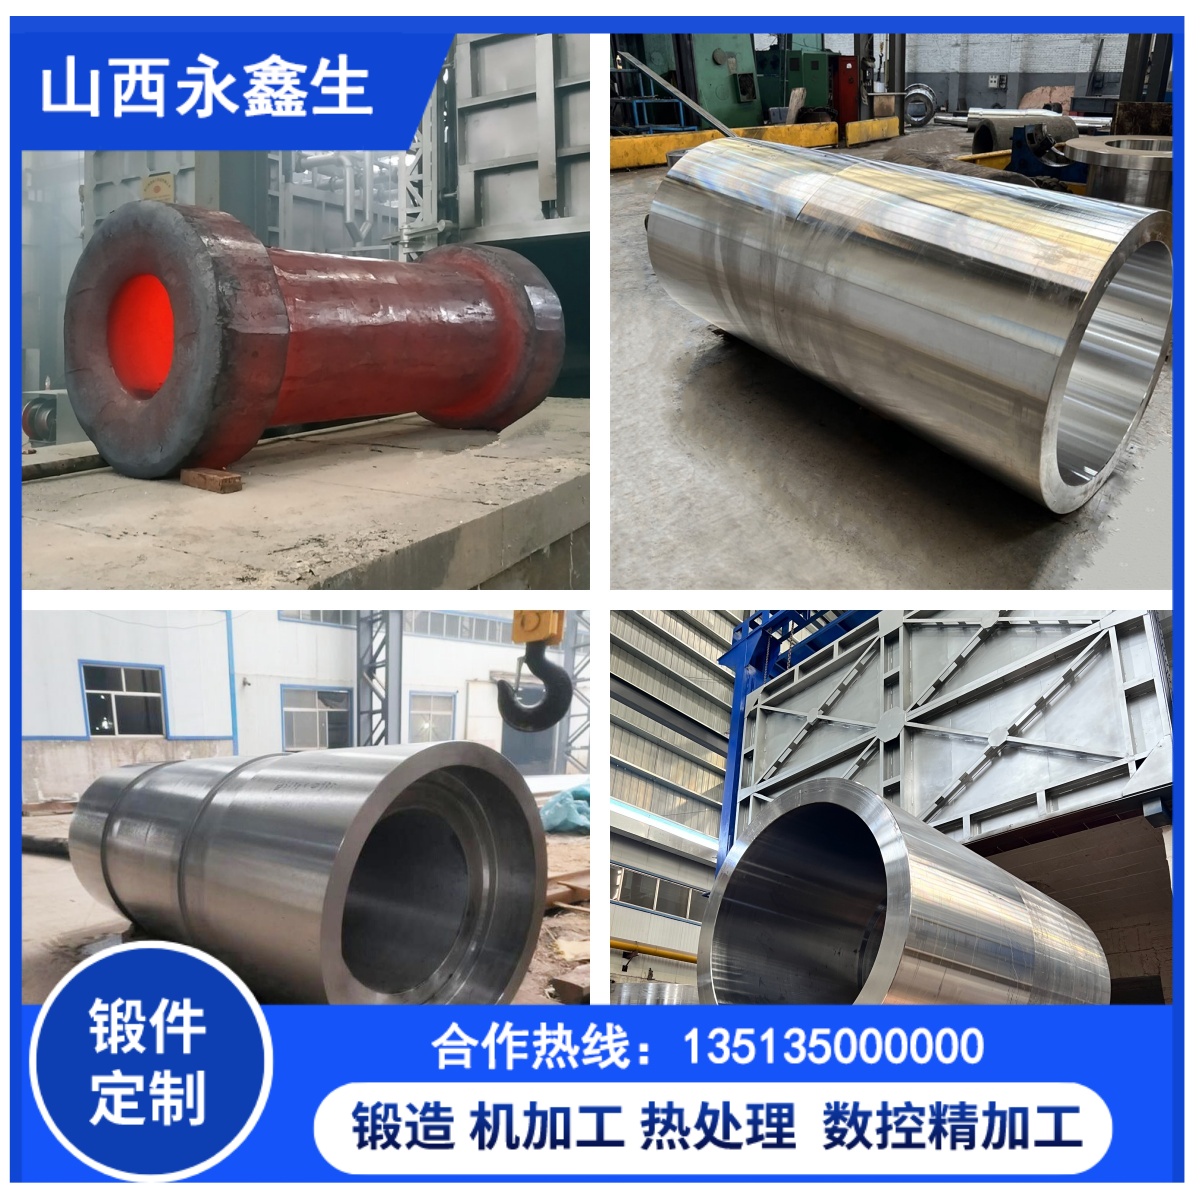
此外,氧化脱碳和尺寸偏差也是需要关注的常见问题。P91 在高温加热过程中,表面容易发生氧化脱碳,影响表面质量和硬度;因此加热时需控制炉内气氛,并在机加工时预留足够的加工余量予以去除。尺寸偏差则源于锻造变形控制和后续加工的精度,需要通过精确的工艺控制和数控加工来保证。
更重要的是,检验与工艺必须“双向奔赴”。许多内部缺陷(如白点、微裂纹)仅凭肉眼无法发现,必须依靠超声波等无损探伤手段在锻造、热处理后及时检出;而一旦检出缺陷,又需要回头分析工艺环节,找出成因并加以改进。永鑫生重工正是通过“工艺控制预防+无损探伤把关+持续改进”的闭环,把各类潜在缺陷消灭在出厂之前,从机制上保证 P91 锻筒的可靠品质。
可以说,每一类缺陷的背后,都对应着一套严谨的工艺控制手段。永鑫生重工三十年深耕锻件制造,正是通过装备升级、工艺创新和严格检验,将这些潜在的缺陷逐一化解,确保每一件 P91 锻筒都以合格、稳定的品质交付客户。这也提醒采购方:选择一家工艺成熟、体系完善的源头厂家,远比单纯比较价格更重要。