专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
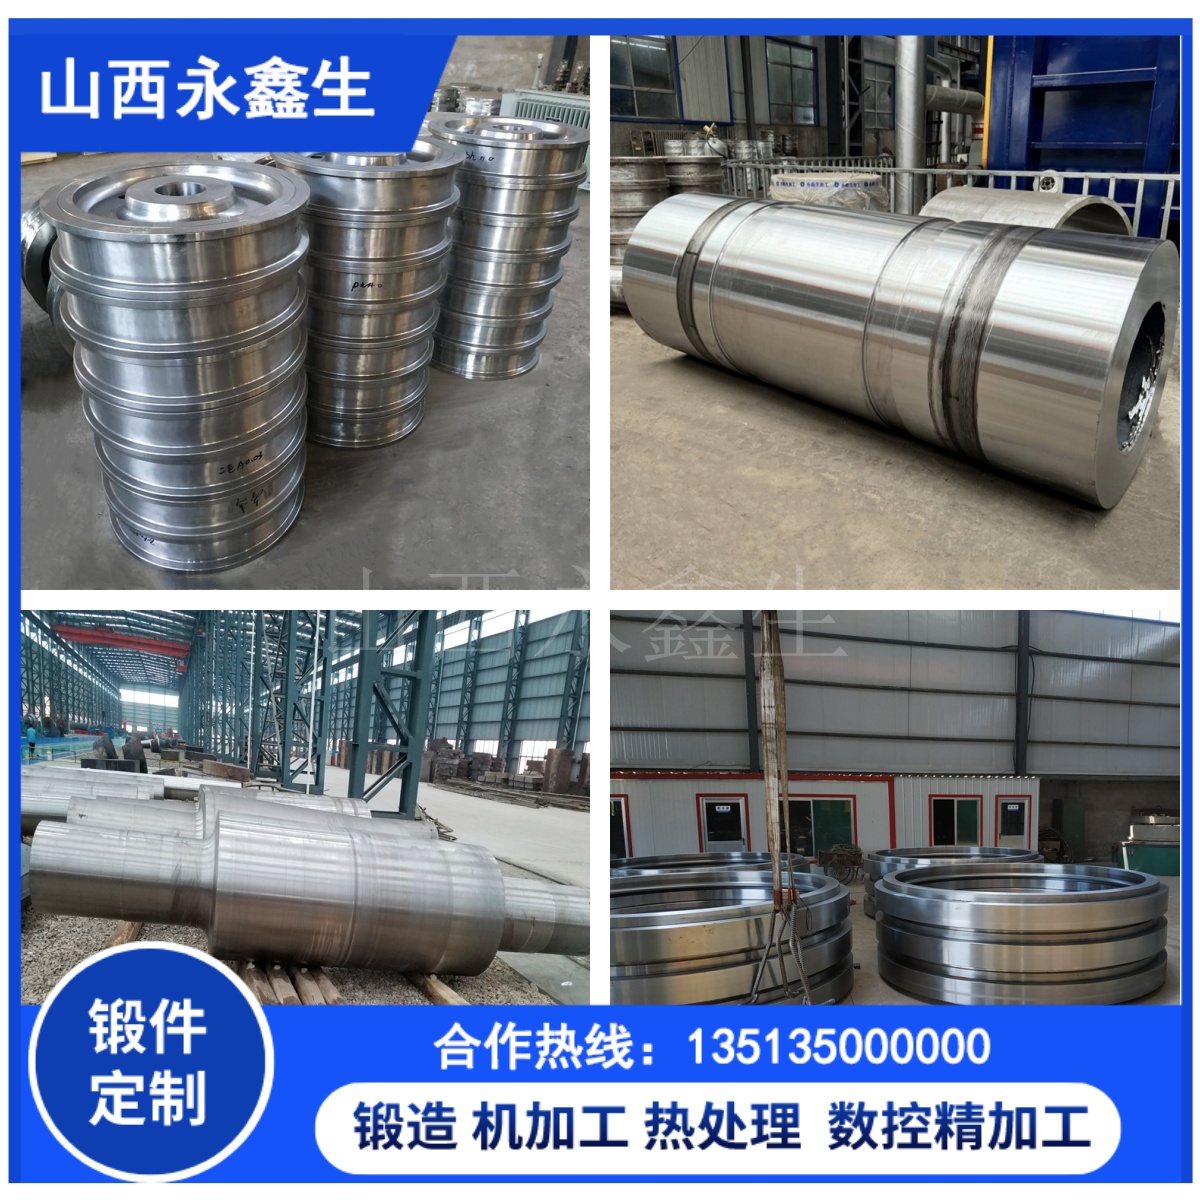
锻造装备的水平,直接决定锻件产品的上限。对于 P91 这类高合金耐热钢筒体锻件而言,没有大吨位、高精度的锻压设备,再好的工艺也难以落地。山西永鑫生重工以 15000 吨快锻油压机为核心,构建起一套完整的重型锻造装备体系,为 P91 锻筒的生产提供了坚实的硬核支撑。
为什么 P91 锻筒锻件需要大吨位设备?关键在于它的工艺特性。P91 的锻造温度区间约为 1180—950℃,相对狭窄,且对变形速率敏感。要在有限的温度窗口内完成充分的锻透和成型,就要求设备具备足够大的吨位和快速、精准的打击能力。吨位不足,就无法实现充分的镦粗和锻透,锻造比达不到要求,铸态组织难以彻底破碎;打击速度过慢,坯料温度下降,变形抗力增大,容易导致开裂。
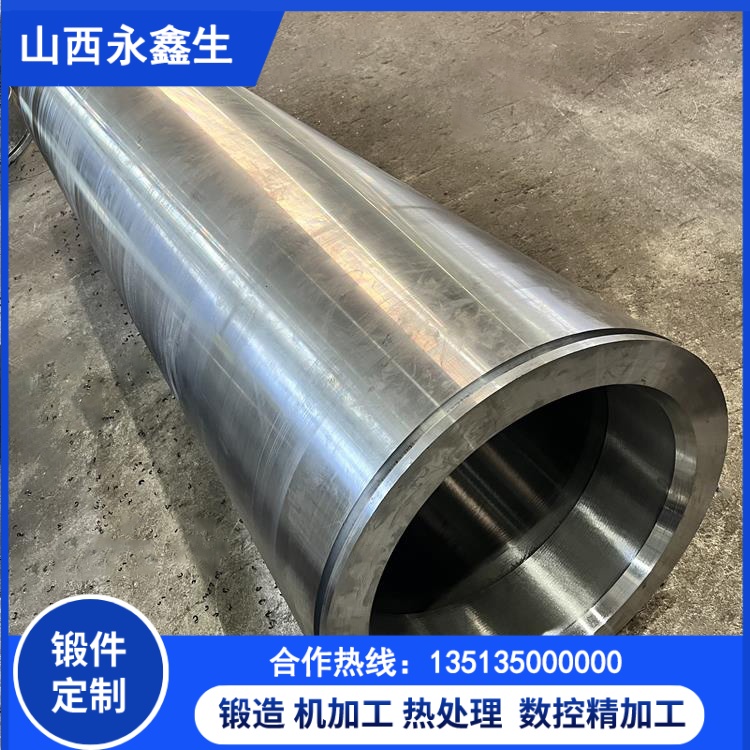
永鑫生重工的 15000 吨快锻油压机,正是针对这一需求而配置的。它的大吨位保证了大规格、厚壁筒体的充分锻透,快锻特性则让操作能够“抢”在温度窗口内完成成型。依托这一装备,公司推行“低温快锻”工艺:在保证锻造比不低于 4 的前提下,严格控制终锻温度,避免晶粒粗大,确保筒体组织致密、壁厚均匀。配合大型马架扩孔机,可进行精确的扩孔整形,满足不同规格筒体的加工需求。
值得一提的是,重型锻造不仅是“力气活”,更是“精细活”。快锻油压机的打击力、行程、速度都可精确控制,每一次镦粗、拔长的变形量都能量化管理。这为控制单道次变形量、避免晶粒粗化提供了设备保障。与普通自由锻设备相比,快锻油压机在成型精度、变形均匀性和操作安全性上都有质的提升,特别适合 P91 这类工艺窗口窄的高合金钢。
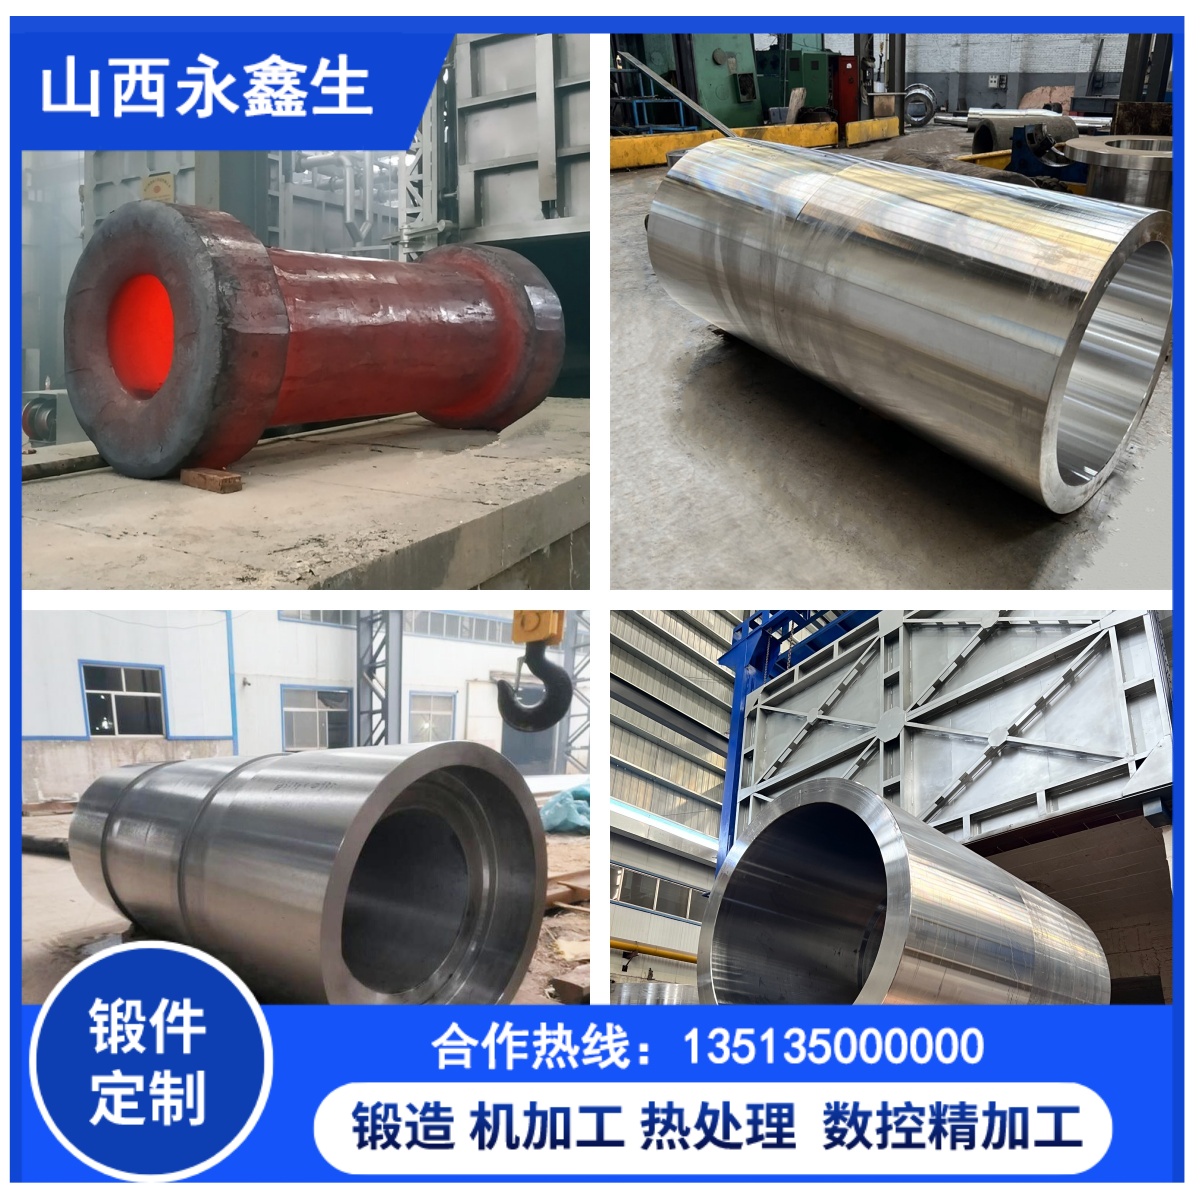
重型锻造装备之外,永鑫生重工还配备了完善的配套产线:数控环形加热炉和台车式热处理炉,用于精确执行正火、回火等热处理工艺,炉温波动控制在 ±5℃ 以内;大型数控车床、深孔镗床等数控深加工设备,实现内外圆的精密加工,尺寸公差严格可控;以及完备的理化检验和无损探伤设备,对每一件产品进行严格把关。公司还拥有 5000T 锻压设备,与 15000 吨快锻油压机形成梯度配置,可灵活承接不同规格的锻件任务。
装备的梯度配置,还带来了产能与交期的灵活性。不同吨位的设备各司其职,小规格锻件不必占用大吨位设备,大规格锻件也有专属重装备支撑,从而实现资源的高效利用。更关键的是,永鑫生重工做到了从钢锭锻造、热处理、机加工到探伤检测的全产业链覆盖,无需外协依赖,这意味着生产周期可控、质量责任清晰,客户不必为“外协环节不可控”而担忧。对于交期敏感的项目而言,这种一体化能力本身就是重要的采购价值。
正是这套“重型锻造+精密热处理+数控加工”的一体化装备体系,让永鑫生重工能够做到从钢锭锻造、热处理、机加工到探伤检测的一站式交付,无需外协、周期稳定、质量全程可追溯。装备是硬实力,工艺是软实力,二者结合,构成了永鑫生P91 锻筒稳定品质的坚强后盾。