专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
筒类锻件大多是承压、承重关键部件,表面看着完好,内部却可能隐藏裂纹、夹杂、缩孔等肉眼看不见的缺陷。一旦带缺陷上机运行,高压、重载工况下会发生泄漏、断裂,引发设备事故甚至安全事故,无损检测就是筒类锻件出厂至关重要的一道防线。山西永鑫生重工在筒类锻件生产中,坚持粗加工后全面探伤,绝不让不合格产品出厂。
筒类锻件常用检测手段主要有几种。超声波探伤 UT,主要检测筒件内部深层缺陷,缩孔、疏松、内部裂纹、夹杂,判断缺陷大小和位置,是大厚度、大直径筒类锻件最核心的检测项目。磁粉探伤 MT,用于筒件内外表面、近表面裂纹缺陷检测,捕捉细小表面裂纹。力学性能取样,取样做拉伸、冲击试验,验证筒件强度、冲击韧性是否满足工况。化学成分复检,核对原材料元素含量。

很多小工厂缺少专业检测人员和设备,省略探伤流程,只依靠肉眼观察,隐患巨大。毛坯表面的氧化皮还会干扰检测信号,超声波、磁粉探伤都很难精准识别缺陷。如果跳过粗加工探伤,直接精加工,等全部加工完成甚至客户收货后才发现缺陷,大量机加工工时白白浪费,交付周期严重延误,造成双方巨大经济损失。
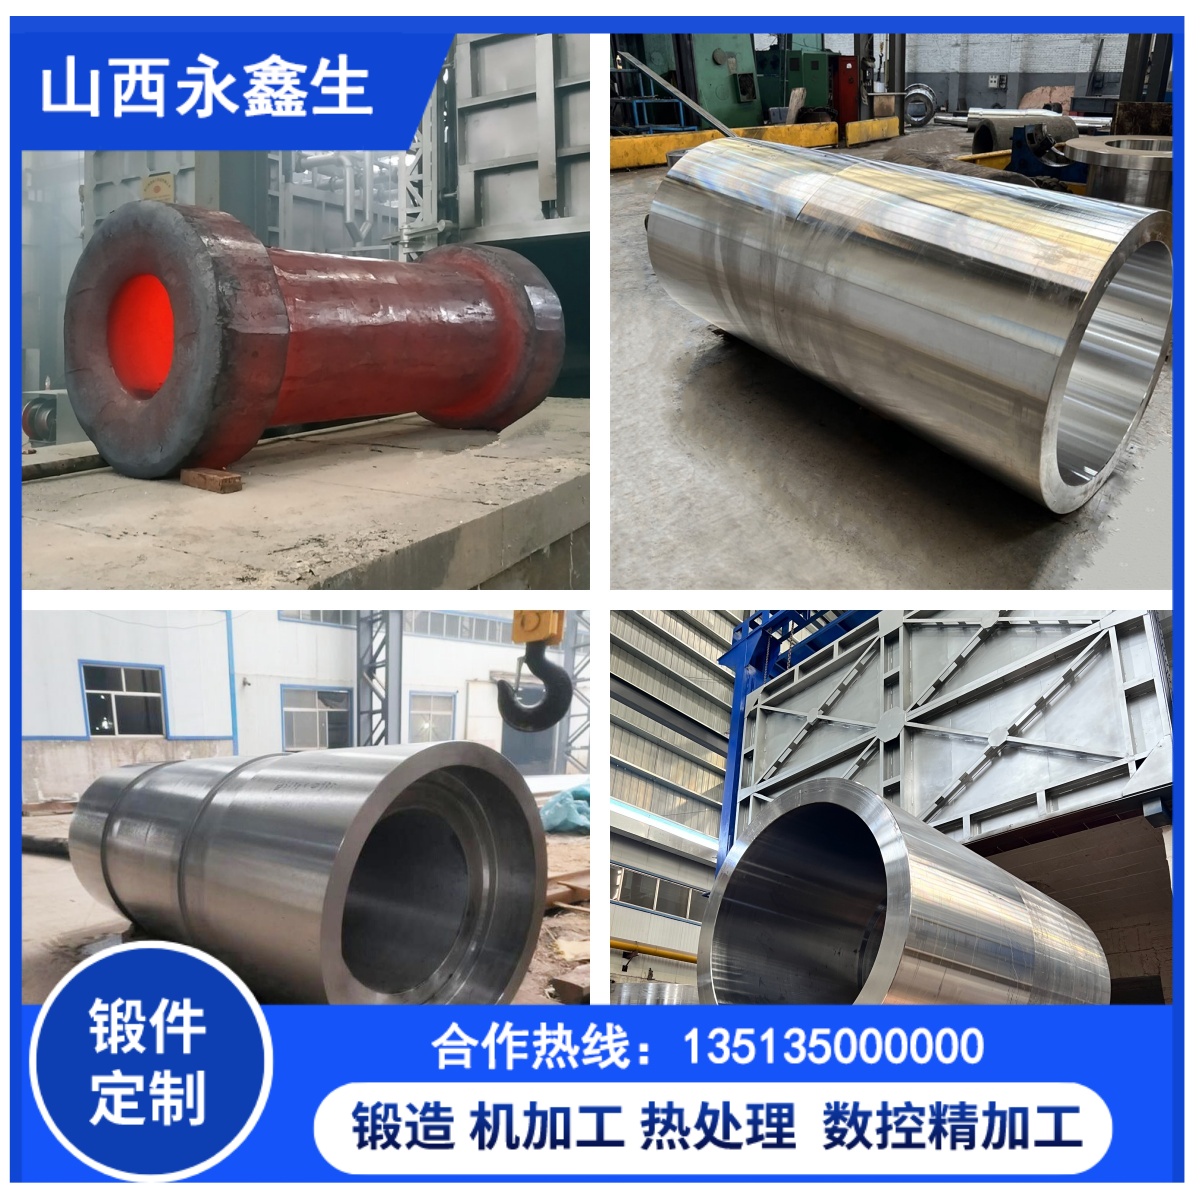
部分厂家为压缩成本、追赶交期,毛坯不做探伤,或只做简单外观检查,将带有隐性缺陷的筒类锻件交付客户。客户装配上机后发生泄漏、断裂,引发设备事故,损失惨重。
山西永鑫生重工建立完善质检部门,配备全套无损检测设备,持证检验人员操作。筒类锻件粗加工完成后统一开展探伤,对照客户技术协议标准评判,不合格锻件直接报废,绝不返修蒙混出厂,每批锻件可出具正式检测报告。大直径厚壁筒件根据壁厚选择合适检测工艺,确保芯部缺陷也能有效检出。
从原材料进厂、锻造过程巡检、热处理管控,再到成品无损检测,层层把关。筒类锻件作为承压部件,质量容不得半点马虎。永鑫生重工坚持,质量不是事后检测出来的,而是生产每一步做出来的,无损检测守住筒类锻件交付的最后一道关卡。