专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
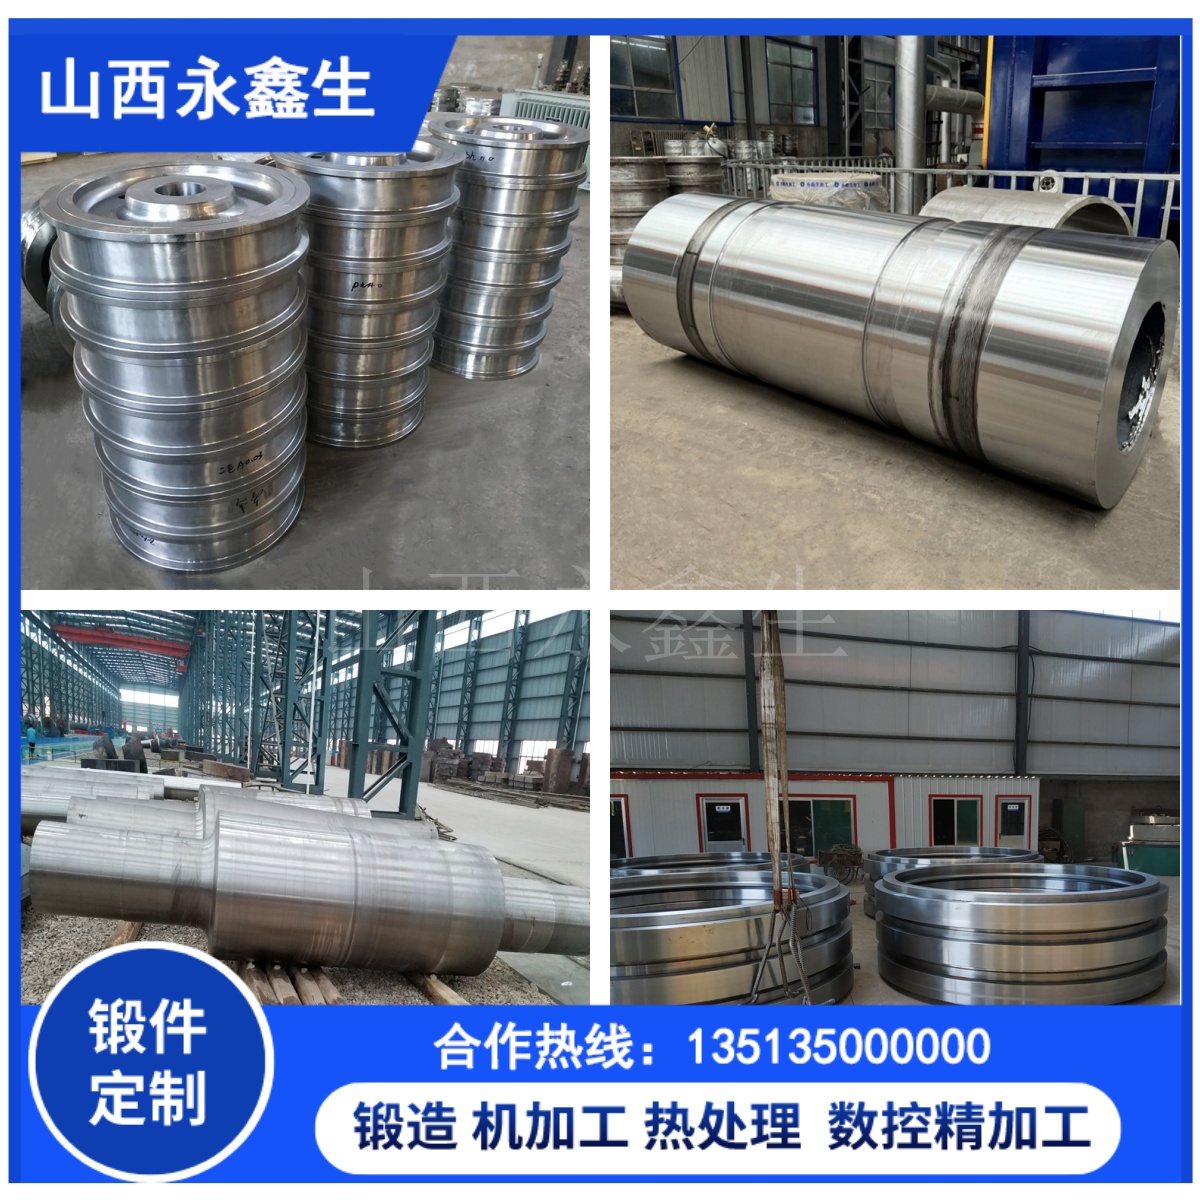
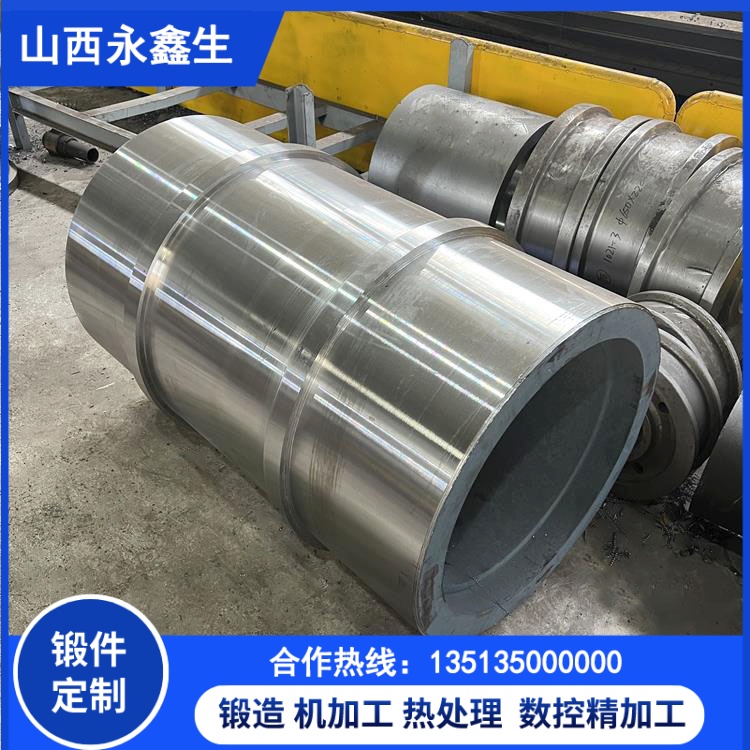
随着压力容器、石油化工、大型矿山装备不断向大型化、高压化升级,市场对大直径、厚壁筒类锻件的需求持续增长。但大型筒类锻件制造门槛高,不少企业受设备和工艺限制,很难产出性能稳定的合格产品。山西永鑫生重工立足定襄锻造产业基地,结合多年大型筒类锻件生产实践,聊聊厚壁大筒体的制造难点与破解之道。
大型筒类锻件坯料重量大、壁厚尺寸大,首要难点是锻造成型。钢锭本身存在铸态疏松、偏析、夹杂等固有缺陷,要把内部组织充分打碎压实,就需要足够吨位的锻造设备以及合理的锻压比。如果锻压比不足,铸态组织残留,筒件内部缺陷无法消除,后期在高压工况下极易出现裂纹扩展、泄漏失效。空心筒体成型还需要冲孔、扩孔、芯棒拔长等多道工序,工序复杂,对操作工艺要求极高。部分厂家为节约成本缩减锻打工序,看似外形达标,内部质量却埋下巨大隐患。
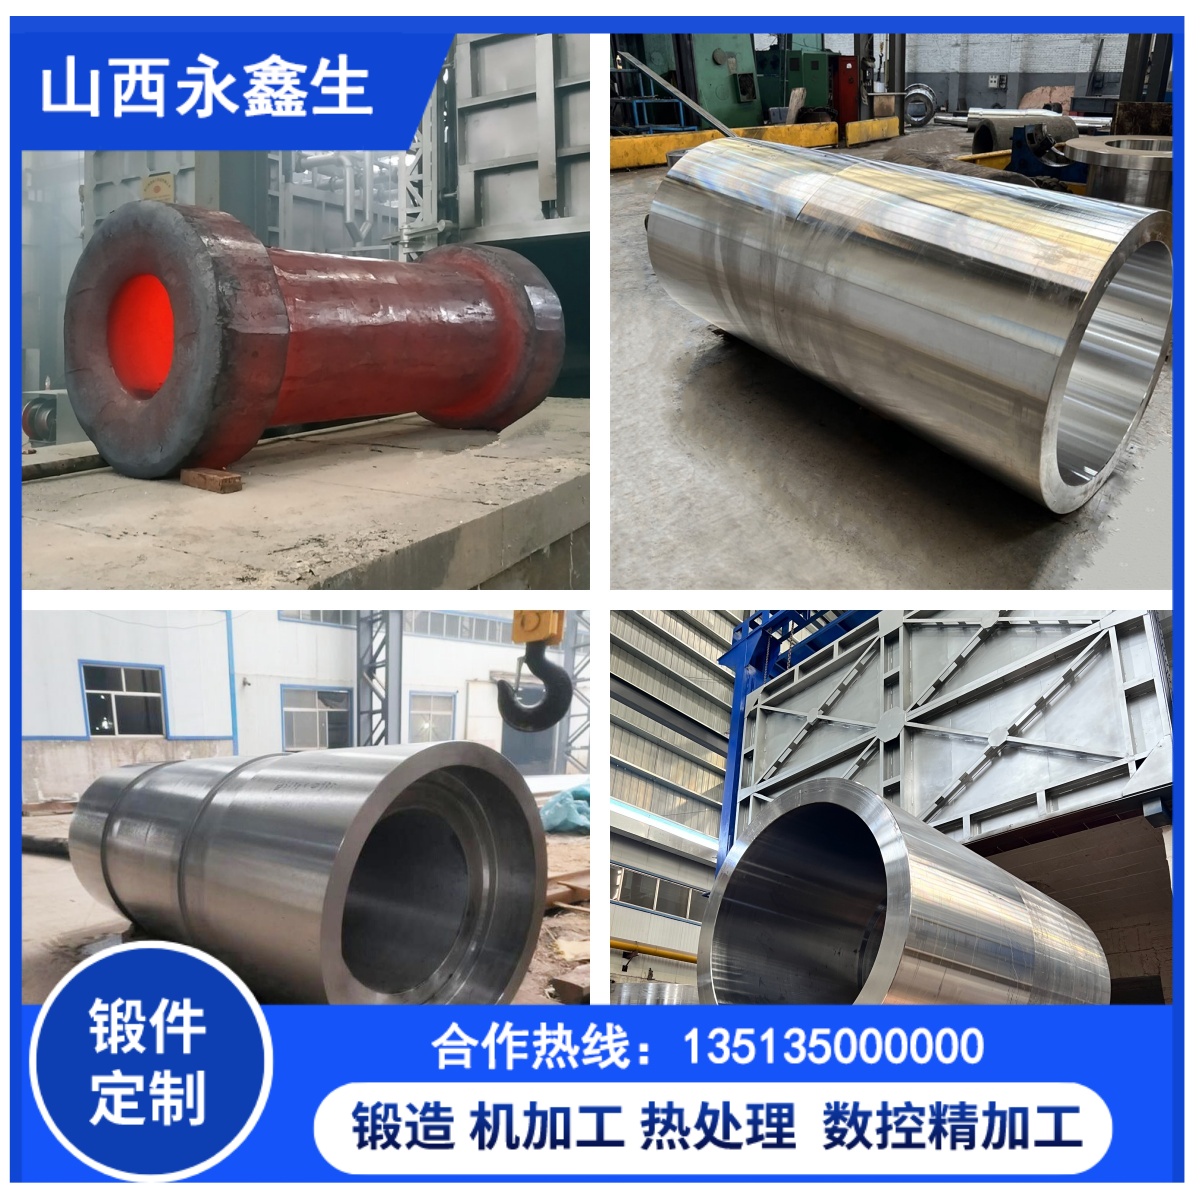
其次难点集中在热处理环节。厚壁筒类锻件内孔与外圆壁厚差距大,工件芯部与表面受热、冷却速度不一致。加热过程容易出现内外温差过大,产生热应力;淬火冷却时,表层冷却快、芯部冷却慢,很容易造成筒件变形、开裂、硬度不均。普通小型热处理炉无法实现筒件整体均匀受热,分段处理又造成性能断层,直接影响筒类锻件整体使用寿命。厚壁大筒体对炉体直径、炉膛长度、温控精度、装炉方式、冷却工艺都有着严苛标准。
除此之外,大直径筒类锻件的探伤检测也是一大考验。筒体壁厚大,超声波探伤需要考虑不同厚度的信号衰减,对检测人员专业能力、检测设备精度要求很高,细微的内部缺陷很容易被遗漏。机加工环节,大直径筒件刚性差,装卡容易变形,薄壁长筒件还容易出现加工振动,形位公差难以保证。
山西永鑫生重工配备 15000 吨大型自由锻液压机,可实现大吨位坯料充分锻打,保障筒类锻件达到设计锻压比,打碎铸态组织,压实内部缺陷。厂区配置多台大型台车热处理炉,炉膛尺寸大,可满足大直径、长筒类锻件整体入炉热处理。工厂拥有专业无损检测团队,持证人员操作 UT、MT 检测设备,全面排查筒件内部与表面缺陷。同时配备大型数控卧车、立车,完成大筒体的内外圆精加工。
从原材料钢锭复检,锻造、退火、调质,到机加工、探伤全流程自主完成,不外包核心工序。面对厚壁大筒体制造的各类难题,永鑫生重工依靠硬件实力与工艺积累,为装备企业提供稳定可靠的大型筒类锻件定制方案。