专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
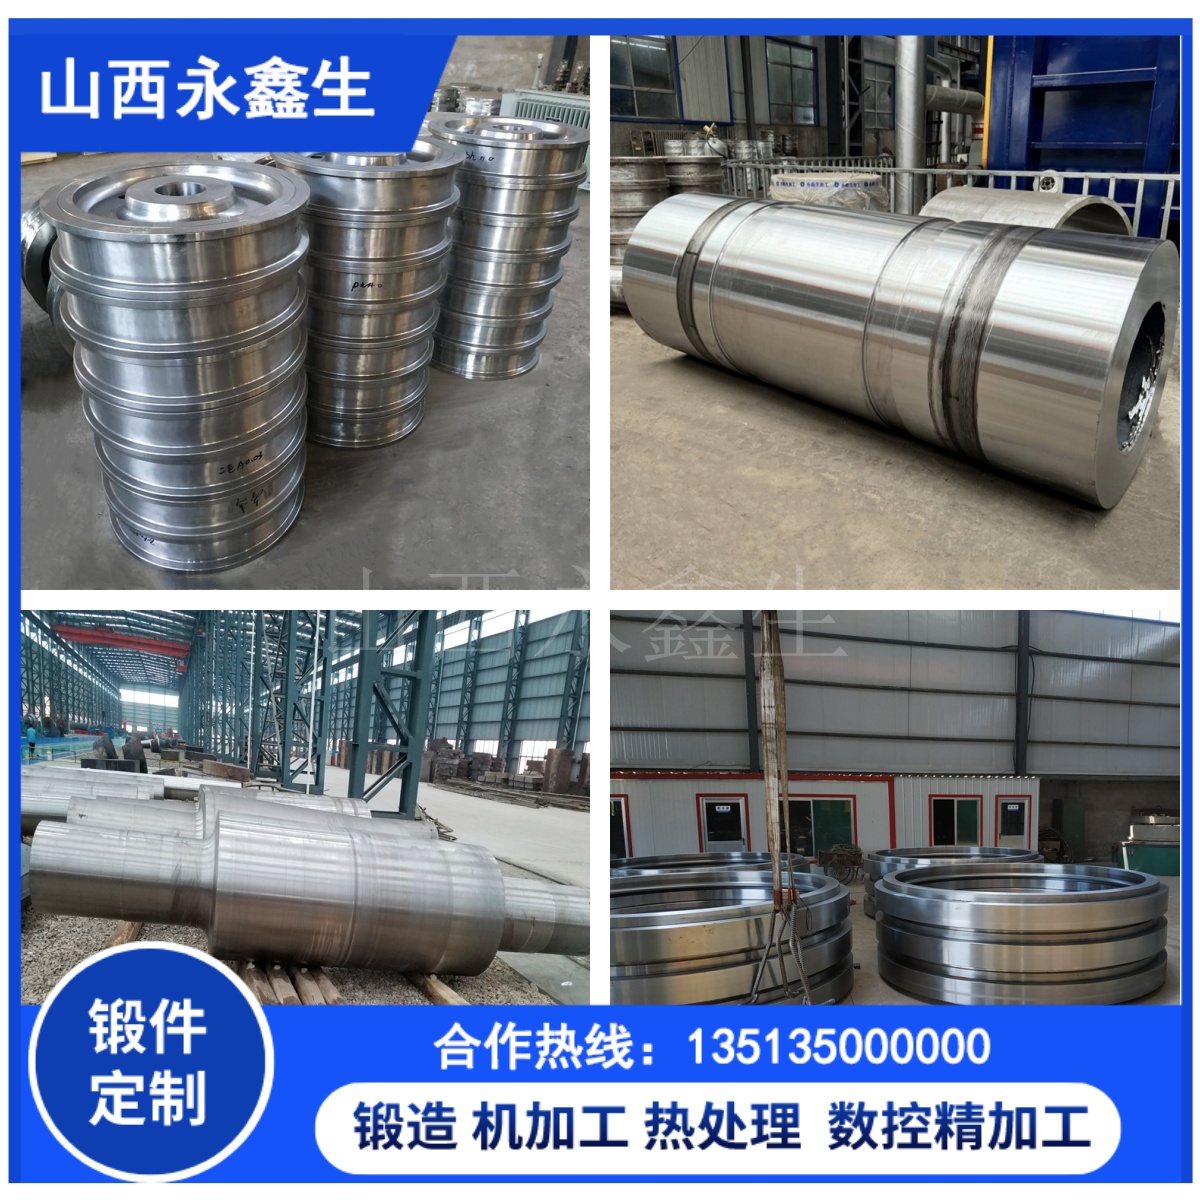
筒类锻件多用于承压、承重关键部件,一旦内部存在缺陷,高压工况下可能造成泄漏、断裂甚至爆炸,后果十分严重。筒类锻件缺陷隐蔽性强,表面看着完好,内部可能藏着大问题。山西永鑫生重工结合多年生产检验经验,盘点筒类锻件几类常见缺陷,以及如何规避风险。
第一,内部疏松、缩孔残留。主要因为锻压比不足,钢锭没有充分镦粗拔长,铸态疏松组织残留。这类缺陷在筒类锻件内部深处,肉眼完全看不到,只能依靠超声波探伤发现。规避方式:生产阶段明确锻压比要求,成品出厂前做 UT 探伤,把内部缺陷拦截在出厂之前。

第二,裂纹,包含锻造裂纹、氢致裂纹、热处理裂纹。坯料加热不当、冷却速度过快、没有做好脱氢退火是主要诱因。锻造裂纹多产生在锻造急冷急热或变形不均位置;氢致裂纹多出现在厚壁筒件芯部,隐蔽性极强;热处理裂纹与淬火冷却工艺不当有关。正规厂家严格管控加热升温曲线,锻造后及时脱氢退火,科学设计热处理参数,降低裂纹风险。
第三,晶粒粗大。加热温度过高、保温时间过长,造成晶粒粗大,筒件强度和韧性下降。需要严格管控加热温度,优化锻造始锻、终锻温度,必要时通过正火细化晶粒。
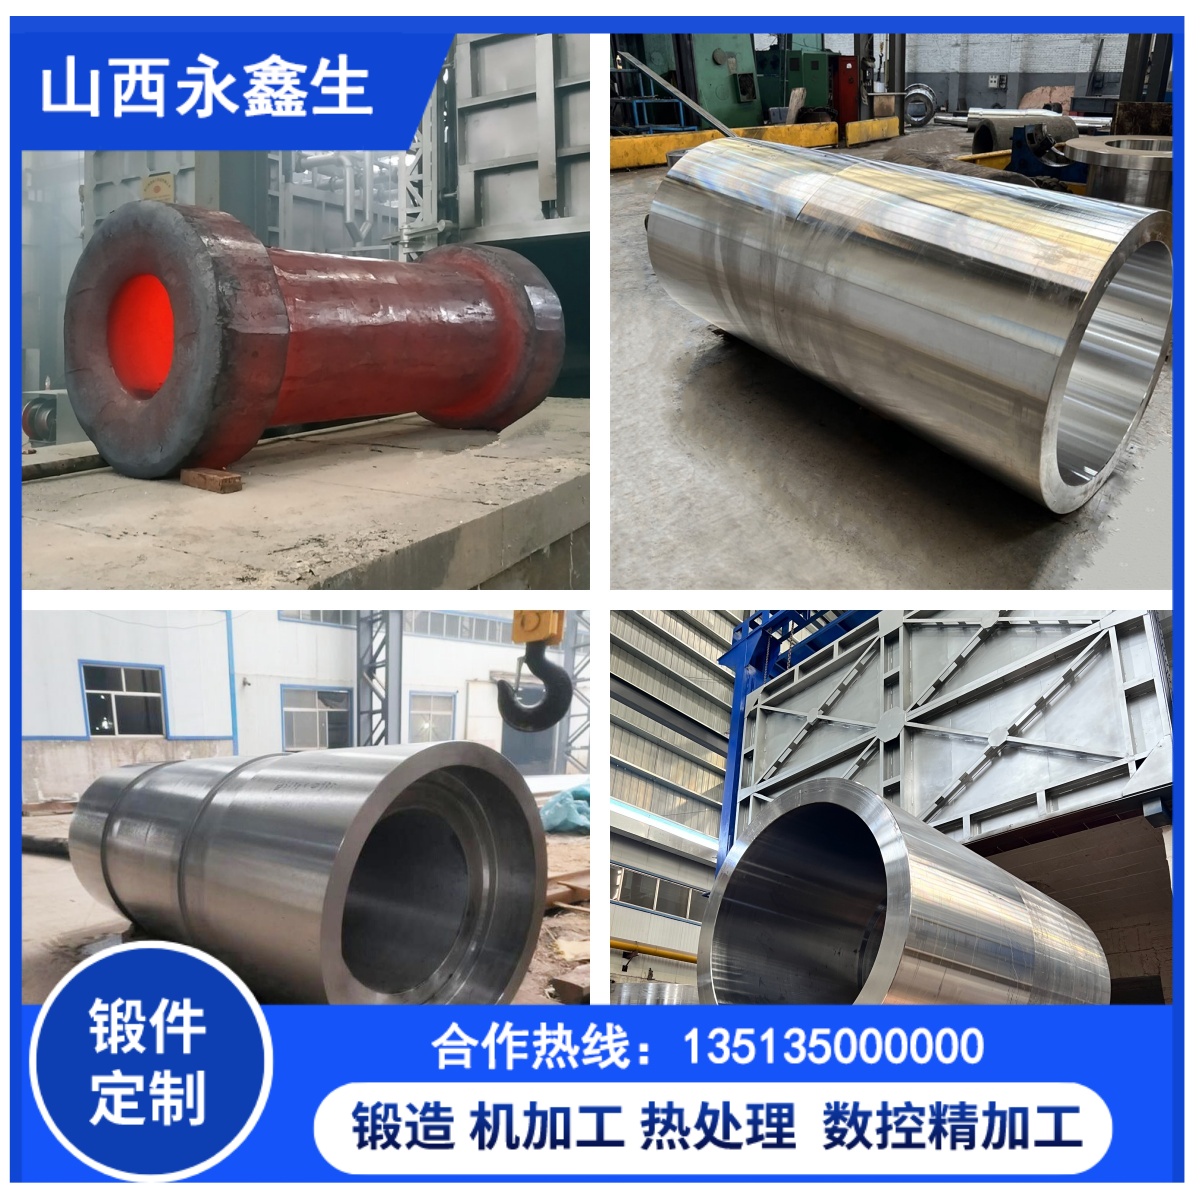
第四,硬度不均匀。大多出现在热处理环节,工件装炉不合理、炉温不均、冷却工艺不到位,导致筒类锻件内外壁硬度差距大,局部快速磨损或变形。
第五,尺寸超差。锻造余量不合理、热处理应力释放造成变形,薄壁长筒件机加工刚性不足也容易变形,导致内外圆同心度、圆柱度不达标。
想要避开这些问题,优先选择锻造、热处理、检测全部自有完成的生产厂家,不要只比价忽略工艺和检测环节。山西永鑫生重工每一件筒类锻件都经过多道检测工序:原材料进厂复检,锻造过程巡检,粗加工后探伤,成品出厂前复验,提供探伤报告、材质报告,把缺陷拦截在厂区内,不让有隐患的筒类锻件流向客户现场,为您的设备安全保驾护航。