专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
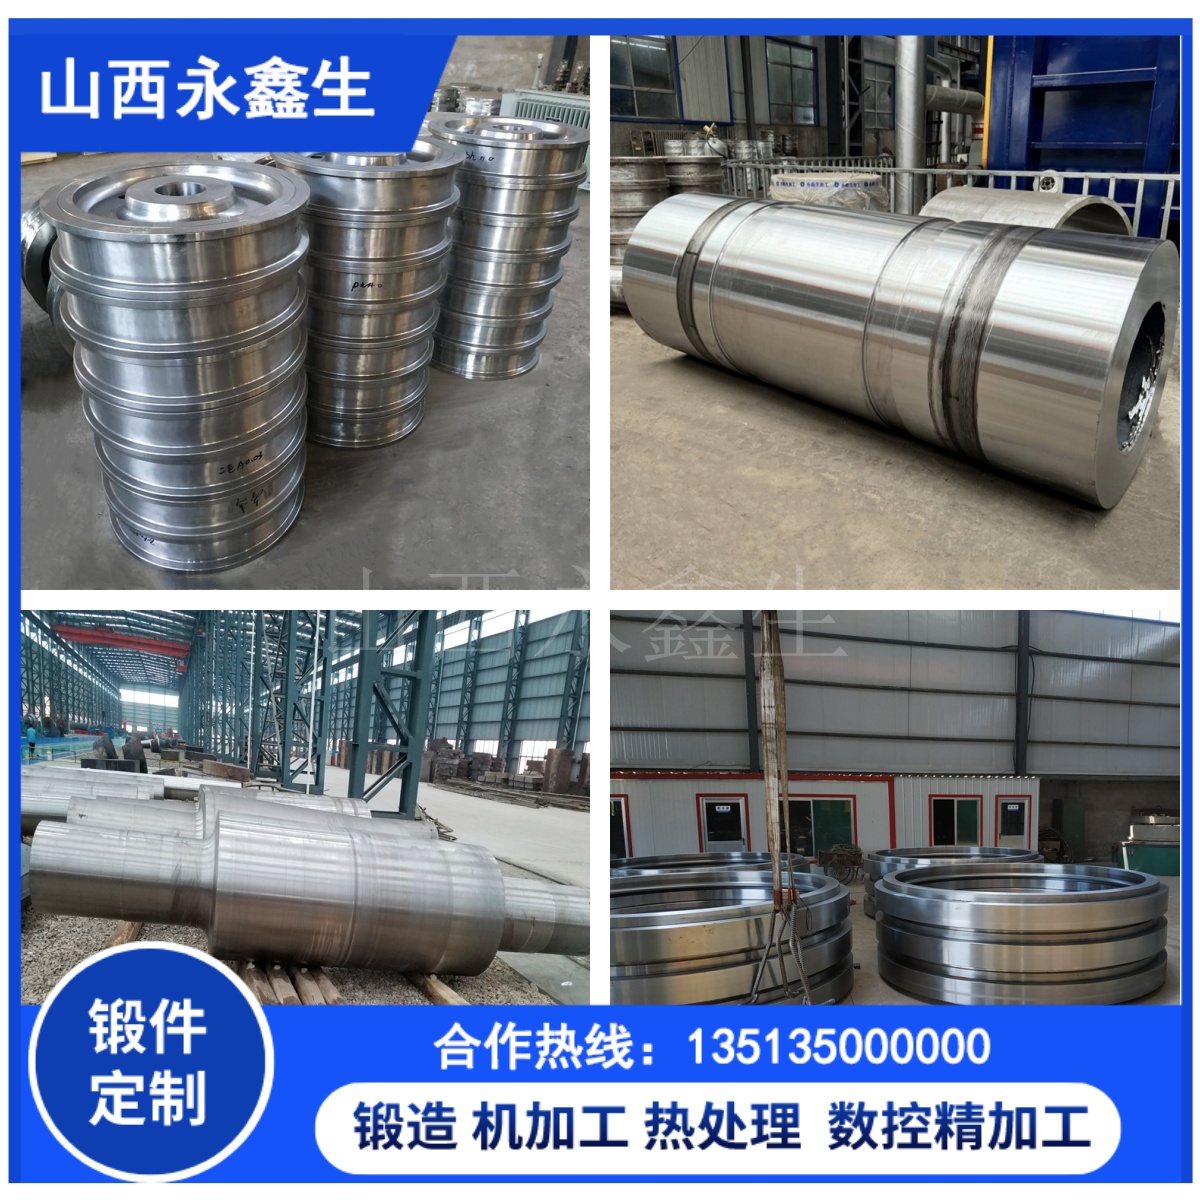
P91 锻筒虽然性能优异,但它的制造难度也远超普通锻件:锻造温度窗口窄、对变形速率敏感、热处理要求苛刻。要想把一块钢锭变成合格的 P91 筒体锻件,需要经历一条环环相扣的全流程生产线。山西永鑫生重工凭借一体化的制造能力,把原料管控、锻造、热处理、机加工、检验等工序串成一条完整链条。本文为您揭开这条生产线的全过程。
第一步是原料管控,这也是品质的根基。P91 锻筒锻件选用真空精炼(VD/VOD)钢锭,严格控制磷、硫等有害杂质和气体含量。钢锭入厂时,要核查材质证明文件,开展光谱成分检验和坯料超声波探伤,剔除夹杂、内部裂纹等不合格坯料;钢锭表面的氧化皮、划痕则提前打磨清理,防止缺陷在锻压过程中延展。只有从源头守住纯净度,后续的锻造才有意义。
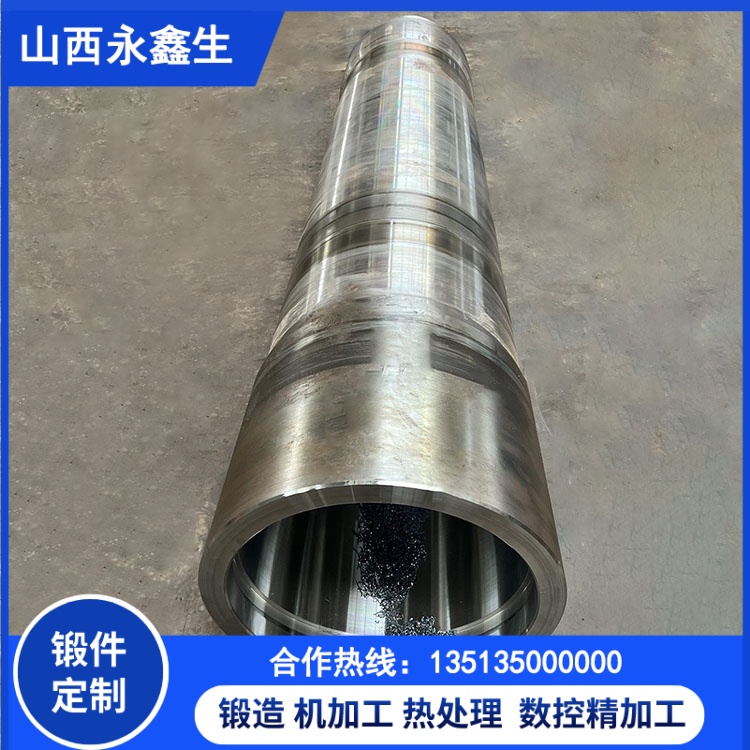
第二步是锻造成型,这是决定基体组织的关键工序。钢锭下料后送入加热炉,缓慢升温并设置保温阶段,精确管控始锻与终锻温度。P91 的锻造温度区间约为 1180—950℃,相对狭窄,温度过高会使晶粒粗大,温度偏低又会增大变形抗力、容易引发开裂。永鑫生重工使用 15000 吨快锻油压机,推行“低温快锻”工艺:在保证足够锻造比(通常不低于 4)的前提下,严格控制终锻温度,并通过大型马架扩孔机进行精确的扩孔整形,确保筒体壁厚均匀、组织致密。镦粗、冲孔、扩孔等多道次成型逐步塑造出筒身轮廓,并预留后续机加工余量。
锻造比的大小,直接关系锻件的内部质量。所谓锻造比,是指锻造前后金属截面面积的变化程度。锻造比越大,铸态组织的破碎就越充分,内部缩孔、疏松、偏析等缺陷被压合消除得越彻底,金属流线越连续,锻件的致密度和各向同性越好。这也是为什么 P91 筒体必须保证足够锻造比的原因——没有充分的变形,就无法把钢锭的“先天不足”通过塑性变形弥补过来。
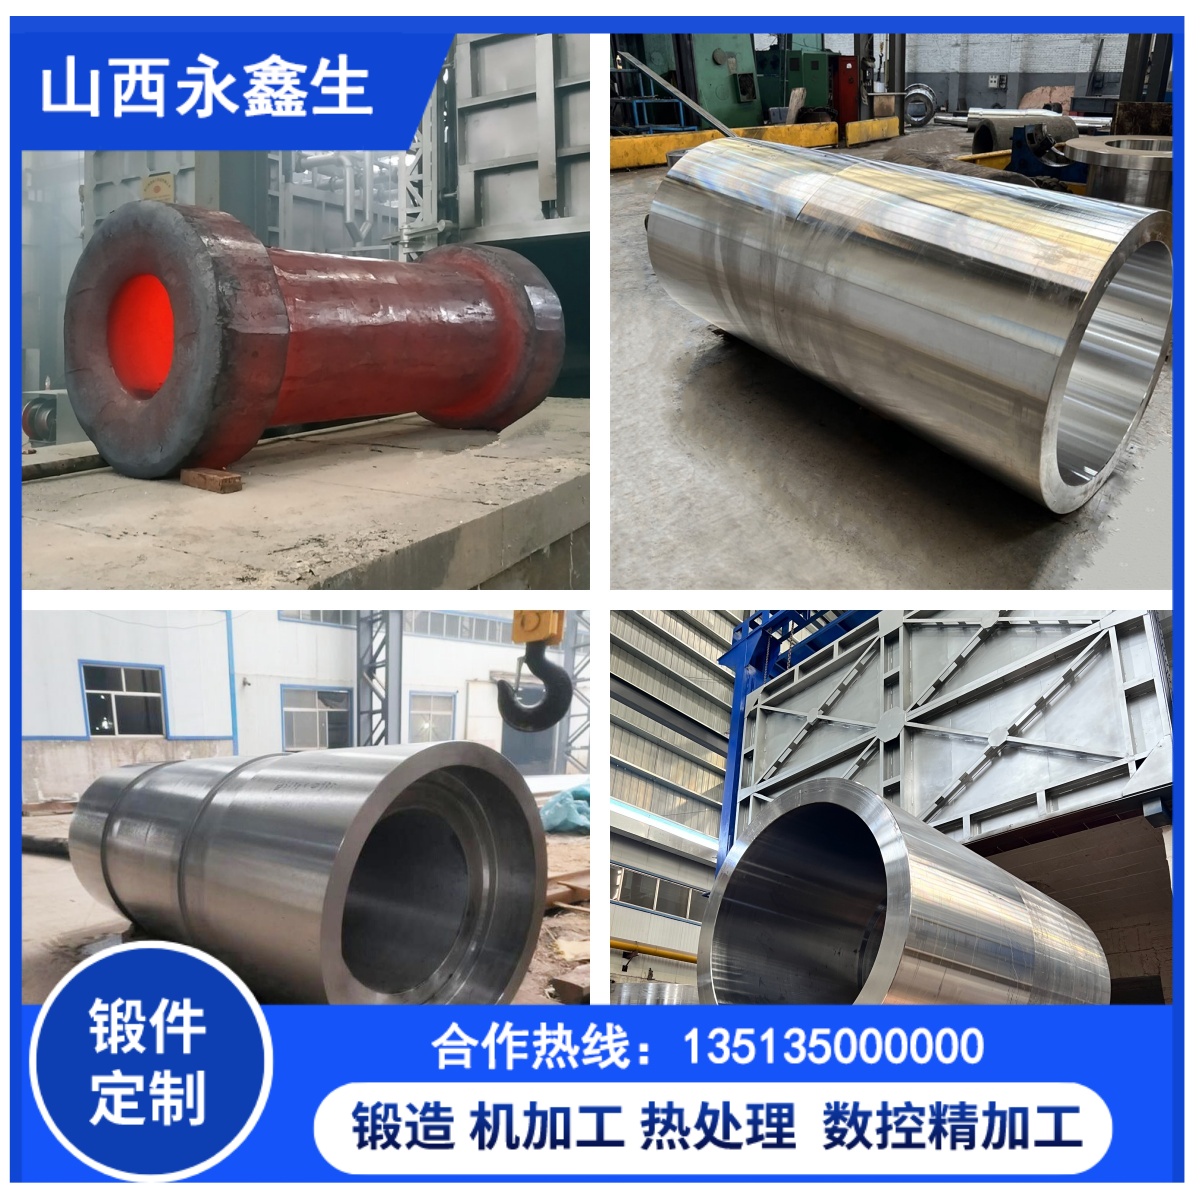
第三步是锻后冷却。P91 合金钢淬硬倾向较高,冷却速度管控不当极易产生淬硬裂纹。为此,锻件成型后一般采取缓冷处理,缩小表层与芯部温差,减少冷却阶段的残余应力,为后续热处理打好基础。冷却完成后,毛坯还要经过一次初检,确认无表面裂纹、尺寸符合要求后,方可进入热处理环节。
第四步是热处理与检验。正火搭配回火是 P91 锻件常规的热处理方案:正火获得均匀的马氏体组织,回火则用于消除应力、调整硬度与韧性、保障高温蠕变性能。热处理完成后,还要开展硬度检测、金相检验与无损探伤,排查内部隐患。毛坯检验合格后,转入车削、镗孔等机加工工序——大型数控车床和深孔镗床负责内外圆的精密加工,确保尺寸公差严格可控、表面光洁度达标,最终交付性能稳定、尺寸精良的P91 锻筒。全流程质量可追溯、工序环环相扣,正是永鑫生重工能够稳定输出高品质 P91 锻筒的底气所在。