专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
在 P91 锻筒的整个制造流程中,热处理堪称“画龙点睛”的一环。同样一块 P91 毛坯,热处理工艺的细微差别,会导致金相组织与性能的显著差异。可以说,P91 锻筒的最终性能,很大程度上是“热处理”出来的。本文为您解读 P91 锻筒锻件“正火+高温回火”这套核心工艺。
为什么 P91 必须经过严格热处理?这要从它的本质说起。P91 是马氏体耐热钢,其优异的高温性能来源于回火马氏体组织。如果热处理不到位,脆硬的马氏体、残留的粗大晶粒都会严重削弱它的蠕变强度和韧性。只有通过精确控制的热处理,才能把铸锻态的粗大组织,转变为组织均匀、性能稳定的回火马氏体。
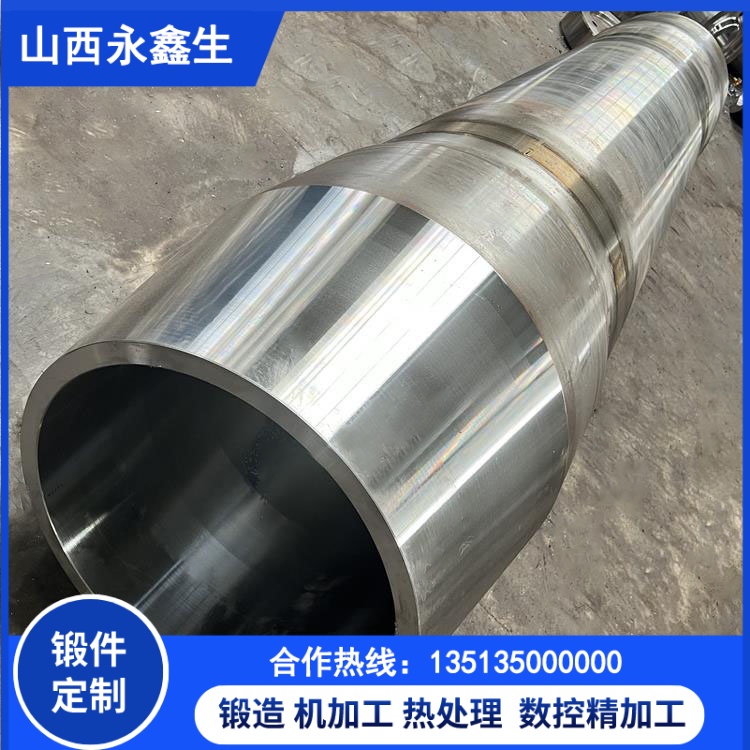
P91 锻筒的热处理,通常包含正火与高温回火两大阶段。首先是正火,将锻件加热至 1040—1070℃,充分保温,确保材料完全奥氏体化,让铬、钼、钒、铌等合金元素充分固溶到奥氏体中,然后进行空冷或风冷,使其快速通过奥氏体不稳定区,形成马氏体组织。这一阶段的温度、保温时间和冷却方式,直接影响最终的晶粒度和马氏体形态。温度不足或保温不够,合金元素固溶不充分,高温性能就会打折扣。
正火之后是高温回火,在 740—780℃ 下进行长时间保温。这一阶段的作用是双重的:一方面消除正火和锻造过程中产生的内应力,避免组织脆化;另一方面促使钒、铌等元素析出细小弥散的碳氮化物,实现沉淀强化,把脆硬的马氏体转化为韧性好、组织稳定的回火马氏体,从而同时获得高强度、高韧性和优异的抗蠕变性能。回火的温度与时间需要精确匹配,温度过高会导致碳化物粗化、强度下降,温度过低又无法充分消除应力、韧性不足。
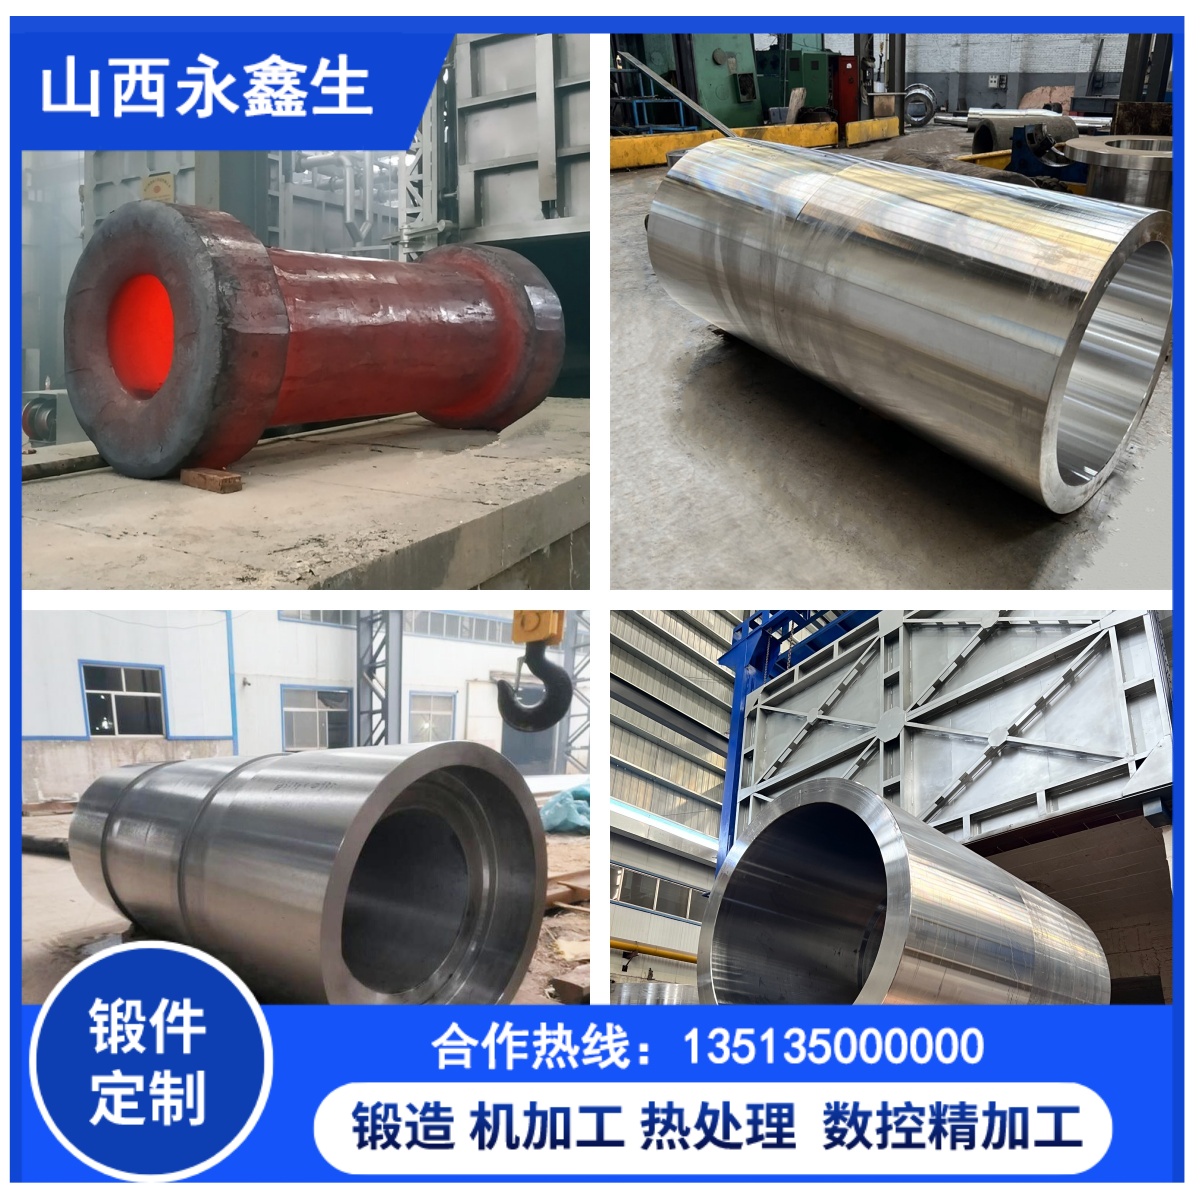
热处理的关键在于精准控制。永鑫生重工采用数控环形加热炉和台车式热处理炉,执行专有的“正火+高温回火”工艺,整个过程由计算机全自动控制,炉温波动控制在 ±5℃ 以内,确保每一件锻件性能均一稳定。这种控制精度对于大型锻件尤为重要——锻件越大,内外温差越难控制,越容易出现组织不均。
此外,针对大型 P91 锻件容易出现的“组织遗传”问题,永鑫生重工还应用了打破组织遗传、细化晶粒的专项工艺,在特定温度区间分段保温,利用相变重结晶切断粗大晶粒的遗传链,进一步稳定金相组织。可以说,这套“黄金热处理曲线”,是永鑫生 P91 锻筒产品性能稳定、批次一致的核心保障,也是其长期技术积累的集中体现。
值得强调的是,热处理的质量最终要通过组织检验来确认。永鑫生对每批P91 锻筒都会进行金相分析,检查马氏体组织纯度是否达标、晶粒度是否合格,并配合硬度检测、力学性能试验,形成完整的检验数据链。只有经过层层验证、组织合格的产品,才能进入机加工和交付环节。这种“工艺+检验”的双重保障,确保了每一件交付客户的 P91 锻筒都具备稳定可靠的高温性能。