专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
在 P91 筒体的制造方式上,工程界一直存在“锻造”与“铸造(含离心铸造)”的路线之争。两种工艺都能得到近似形状的筒状毛坯,但在高温高压、交变载荷的严苛工况下,两者的性能差距却是决定性的。本文就从机理上分析,为什么 P91 筒体要首选锻件。
先看铸造的短板。铸造依靠液态金属凝固成型,在凝固过程中容易出现疏松、偏析、夹渣等缺陷,金属组织的连续性较差。虽然离心铸造在一定程度上改善了致密度,但其本质仍是铸态组织,晶粒粗大、成分分布不均的问题难以根除。在长期高温交变载荷作用下,这些内部缺陷会逐步扩展,成为裂纹萌生与扩展的源头,最终导致承压构件失效。对于追求长寿命、高可靠性的能源装备而言,这是难以接受的风险。
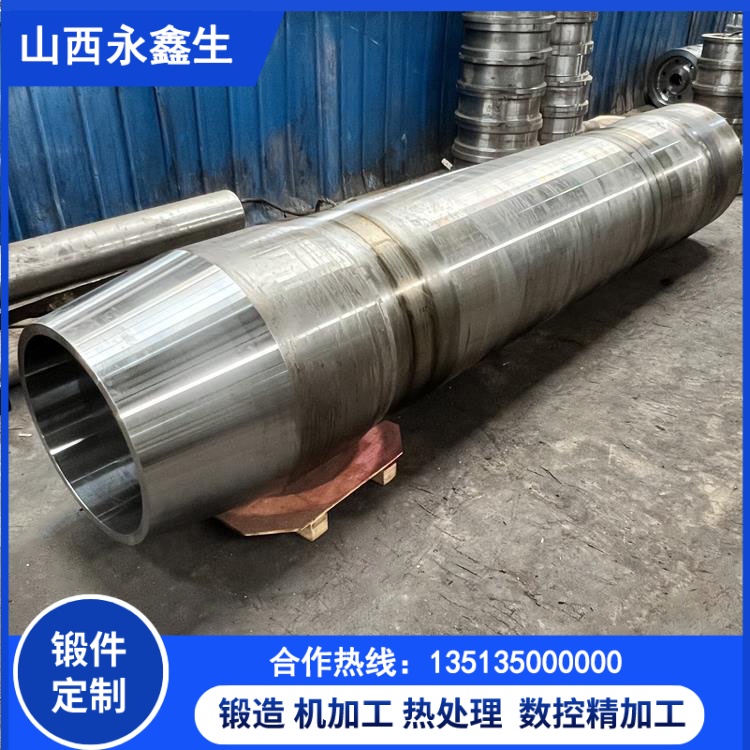
锻造工艺则从本质上解决了这些问题。锻造将钢坯加热到规定温度区间,依靠强大的锻压实现金属的塑性变形。在这一过程中,锻压机一方面打碎了铸态组织的粗大晶粒,使其重新结晶、细化;另一方面压实了坯料内部的孔隙和疏松,消除了缩孔、裂纹等隐患。更重要的是,锻造使金属流线沿着筒壁受力方向连续分布,锻件的致密度和力学性能都得到显著提升,各向异性明显改善。
从失效机理看,两者的差距更为直观。高温承压部件最常见的失效模式,是蠕变裂纹在内部缺陷处的优先萌生和扩展。铸造件中的疏松、偏析等缺陷,恰好为裂纹提供了天然的“起点”;而锻造件由于组织致密、无内部缺陷,裂纹的萌生大大推迟,蠕变寿命显著延长。同样承受 600℃ 高温内压,锻造筒体的预期寿命往往是铸造件的数倍。
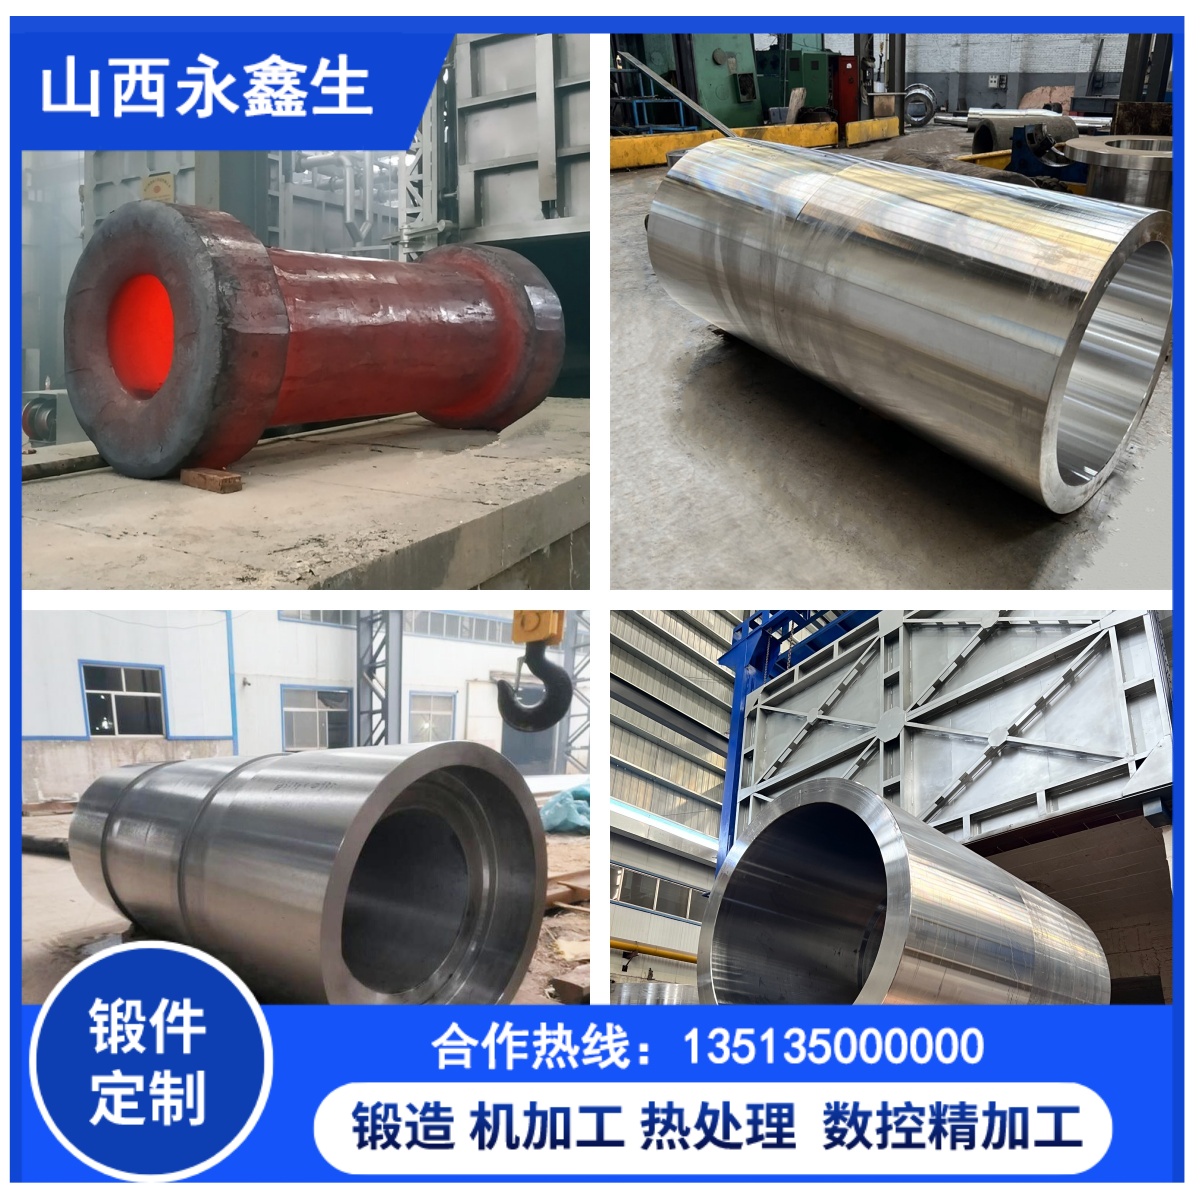
锻造比是衡量锻造质量的核心指标。锻造比越大,铸态组织的破碎越充分,组织越均匀致密。以永鑫生重工为例,其 P91 锻筒生产严格控制锻造比(通常不低于 4),配合 15000 吨快锻油压机实现充分的锻透,确保筒体全长壁厚均匀、组织致密、同轴度高。相比之下,锻造P91 锻筒在抗蠕变、抗疲劳、抗氢蚀方面的表现,是铸造管坯难以企及的。
从制造环节看,锻造还带来机加工和表面质量上的优势。锻件外形规整、余量可控,为后续车削、镗孔等精加工提供了良好基础,尺寸精度和表面光洁度更易保证;而铸造件由于表面缺陷多、余量波动大,加工难度和材料损耗都更高。此外,整体锻造的筒体没有焊缝,也就规避了焊接接头这一高温承压系统的薄弱环节,进一步提升了整体可靠性。
因此,在超临界电站、石化加氢等对可靠性要求极高的领域,P91 筒体几乎无一例外地选择锻造工艺。整体锻造的筒体无焊缝、无气孔疏松、组织致密,抗高压、抗冲击性能优异,虽然制造成本相对更高,但换来的是数十年的安全服役寿命。从全生命周期看,锻造件更高的初始投入,换来的是更低的检修频率和更长的服役周期,总体经济性反而更优。这,正是工程界在关键承压部件上坚持选用锻件的根本原因。